
高速分切过程中,管芯同心度不稳是导致膜卷端面不齐、收卷跑偏、甚至材料报废的常见原因。许多加工企业投入大量成本优化分切设备与薄膜工艺,却往往忽略了承载膜卷的塑料管芯这一基础环节。管芯的同心度偏差,在高速运转下会被放大,直接影响分切精度与成品率。本文将深入剖析PE塑料管芯同心度的技术要点,帮助采购与生产人员理解如何从源头保障高速分切的稳定性,并提供实用的选型与验收建议。
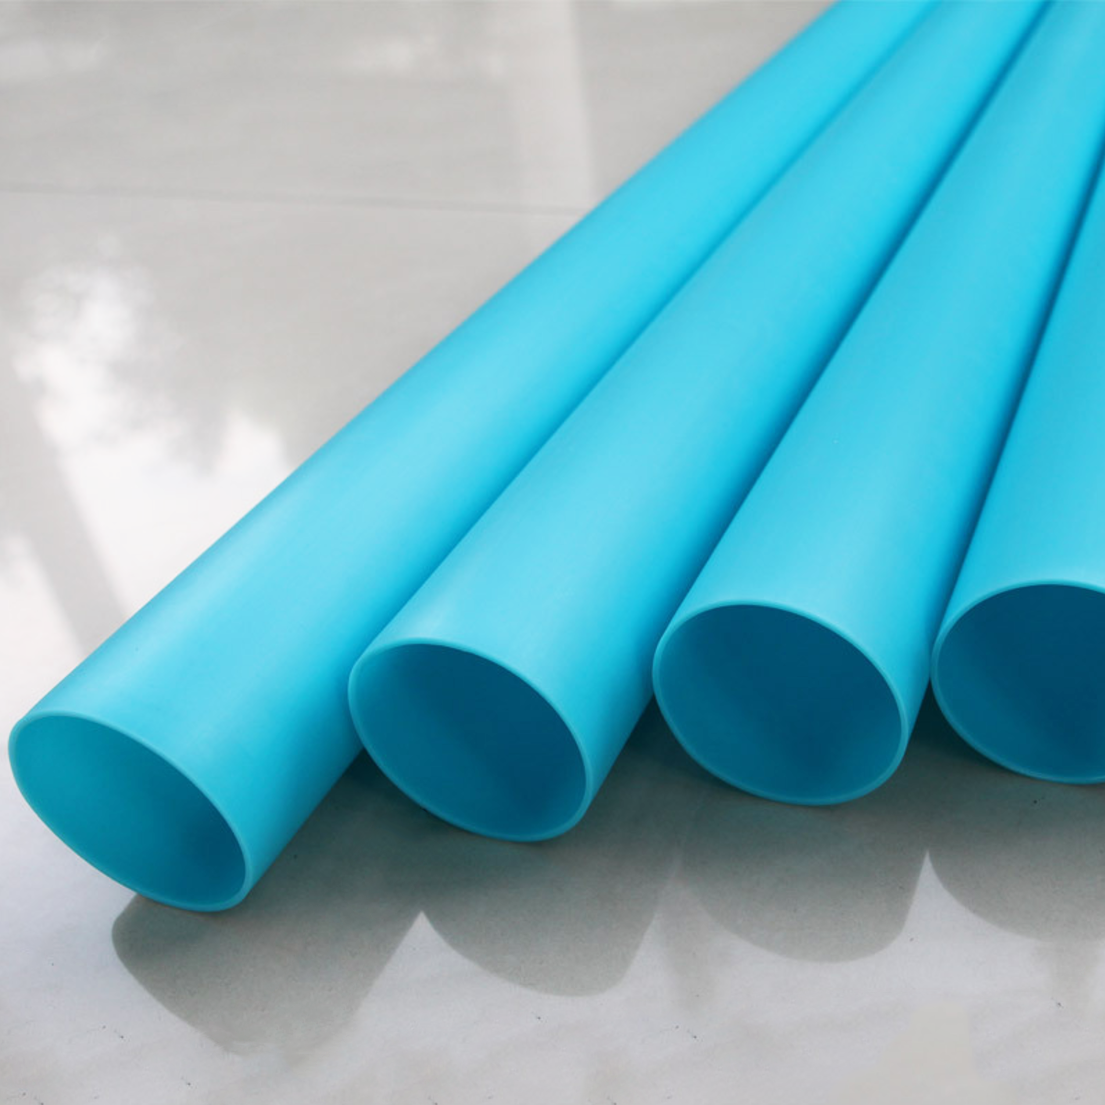
管芯同心度为何是高速分切的核心指标
在胶带、保护膜、离型膜等卷材的加工流程中,分切机通常以每分钟数百米的速度运转。管芯作为膜卷的支撑骨架,其旋转时的径向跳动量直接决定了膜材收卷的整齐度与张力均匀性。如果管芯同心度差,即管材内孔圆心与外圆圆心存在偏移,那么在高速旋转时,管芯本身就会产生周期性的摆动。这种摆动会传递到膜卷上,造成膜层间错位、端面锯齿状不平,严重时甚至导致薄膜断裂或分切刀片异常磨损。

同心度偏差的根源在于挤出成型工艺的控制水平。PE塑料管芯在生产过程中,熔融的塑料从模具挤出后,需要经过定径套、冷却水槽、牵引装置等多道工序。如果模具中心与定径套中心对不准,或者冷却不均匀导致管材收缩不一致,就会造成管壁厚薄不均,进而引发同心度超差。对于追求高速分切效率的企业而言,管芯的同心度公差通常需要控制在0.2毫米以内,部分高精度应用场景甚至要求0.1毫米以下。这并非简单的规格参数,而是关系到设备稼动率与材料损耗的关键技术指标。
影响PE管芯同心度稳定的三大技术环节
原料选择与配方设计是基础保障。优质PE塑料管芯的生产,离不开对原料熔融指数、密度、结晶度的精准把控。使用纯净的原生PE树脂,而非掺杂回收料或杂料,能够确保熔体在挤出过程中流动均匀,减少因杂质或粘度波动导致的局部壁厚偏差。部分制造商通过调整配方中的润滑剂或抗氧剂比例,改善熔体的热稳定性,使管材在冷却定型时收缩更一致,从而提升同心度的批次稳定性。原料的批次一致性同样重要,频繁更换原料供应商或牌号,会打破已经调校好的工艺参数,导致管芯同心度出现波动。
模具设计与维护是精度核心。挤出模具的流道设计、口模间隙的均匀性,直接决定了管坯的初始壁厚分布。高精度的模具通常采用多段式流道结构,配合精密加工的模芯与口模,确保熔体在圆周方向上的流速与压力均衡。模具在使用过程中会因磨损或积碳导致间隙变化,因此定期对模具进行拆解、清洗、抛光并重新测量尺寸,是维持同心度稳定的必要措施。一些技术实力较强的制造商会配备专用模具维修间,并建立模具使用档案,记录每次维护后的参数变化,以便及时调整。
冷却与牵引工艺的协同控制是最终保障。PE管材挤出后,从熔融态冷却到固态的过程中,体积会发生收缩。如果冷却水槽的喷淋角度、水流量或水温分布不均,管材圆周方向上的冷却速率不一致,就会产生内应力,导致管材弯曲或壁厚不均。牵引速度与挤出速度的匹配同样关键,牵引过快会导致管材拉伸变薄,过慢则可能产生堆积。成熟的工艺体系会通过闭环控制系统,实时监测管材的外径、壁厚与同心度,并自动调整挤出速度、牵引速度与冷却参数,将偏差控制在最小范围内。
如何评估与验收高同心度PE管芯
对于加工企业而言,在采购PE塑料管芯时,不能仅依赖供应商提供的检测报告,更应建立一套实用的验收流程。首先,可以要求供应商提供每批次管芯的同心度检测数据,并明确其采用的检测标准与仪器。常见的检测方法包括使用百分表或激光测径仪,在管芯两端及中间位置分别测量外圆跳动量。合格的管芯,其跳动量应均匀且稳定,而非忽大忽小。
其次,建议进行上机实测。将管芯安装在分切机的气涨轴上,以正常生产速度空转,观察管芯的旋转平稳性。如果肉眼可见明显摆动,或能听到周期性异响,则说明同心度不达标。也可以将一段薄膜缠绕在管芯上,模拟实际收卷过程,观察膜卷端面是否整齐。这种现场测试比任何纸面数据都更有说服力。
最后,关注管芯的壁厚均匀性。即使同心度检测合格,但如果管壁厚薄差异过大,也会影响管芯的承压能力与使用寿命。可以用卡尺或壁厚仪在管芯圆周上取多个点测量,计算壁厚偏差。偏差越小,说明挤出工艺越稳定,后续使用中因局部受力不均导致的变形风险也越低。对于需要长期重复使用的管芯,还可以要求供应商提供加强加厚款式,以提升抗压性能,适应大卷径、大重量的收卷需求。
选型与采购中的常见误区
部分采购人员存在一个误区,认为管芯价格越低越好,而忽略了同心度对生产效率的隐形影响。事实上,一个同心度偏差0.3毫米的管芯,在高速分切时可能造成每分钟数米的膜材浪费,加上停机调整、换管的时间成本,其综合损失远高于管芯本身的价格差异。因此,在选型时应将管芯的精度等级与生产设备的精度要求相匹配,而不是盲目追求低价。
另一个误区是忽视管芯的存储环境。PE塑料管芯虽然具有一定的防潮性能,但如果长期暴露在高温、高湿或阳光直射的环境下,仍可能发生缓慢的变形或老化。采购时应注意管芯的包装方式,确认是否有防潮措施。同时,建议在仓库中设置专门的管芯存放区域,避免堆叠过高或受外力挤压,以保持其原有的圆度与同心度。
此外,对于有定制需求的客户,如非标尺寸、特定颜色或特殊壁厚,应提前与制造商沟通工艺可行性。一些技术成熟的制造商能够根据客户提供的设备参数,进行管芯的规格选型匹配,并免费提供样品供上机测试。这种售前技术对接,能有效避免选型偏差,降低后续生产中的适配风险。
总结
PE塑料管芯的同心度稳定,是保障高速分切效率与成品质量的关键技术环节。它依赖于原料选择、模具精度、冷却与牵引工艺的协同控制,也需要采购方建立科学的验收流程。对于加工企业而言,选择一家技术扎实、工艺稳定、支持定制与测试的管芯制造商,比单纯比较价格更为重要。通过关注管芯的原料纯度、生产工艺、检测数据与上机表现,企业能够从源头降低分切损耗,提升整体生产效益。在实际采购中,不妨优先考虑那些能够提供免费样品、支持小批量定制、并具备完善售后服务的供应商,这往往是建立长期稳定合作的基础。