
胶带、保护膜、离型膜等卷材加工企业在生产过程中,分切跑偏是一个常见且棘手的难题。一卷材料分切到一半,发现端面不齐、膜卷松动,甚至出现明显的蛇形偏移,不仅影响成品外观,更可能直接导致报废,增加生产成本。许多企业尝试调整设备参数、更换分切刀片,却往往忽略了最基础的配套部件——管芯。事实上,管芯作为卷材的支撑载体,其精度、同心度、表面平整度直接决定了分切过程中的稳定性。本文将从管芯选型入手,深入分析分切跑偏的成因,并给出切实可行的规避方案,帮助您从源头解决这一生产痛点。

一、管芯为何成为分切跑偏的隐形
在高速分切或复卷过程中,管芯承担着承载卷材、传递扭矩、保持张力的关键作用。如果管芯本身存在缺陷,即使设备再精密,也难以保证分切端面的整齐度。那么,管芯的哪些特性会直接影响分切稳定性呢?
首先,同心度是核心指标。同心度是指管芯内孔与外圆之间的偏移量。如果管芯同心度偏差过大,在高速旋转时会产生离心力,导致卷材在分切过程中左右摆动,形成波浪边或跑偏现象。市面一些低价管芯,由于采用简易模具或回收原料,内孔与外圆中心不在同一轴线上,这种先天缺陷在高速运转下会被放大,造成严重的端面不齐。
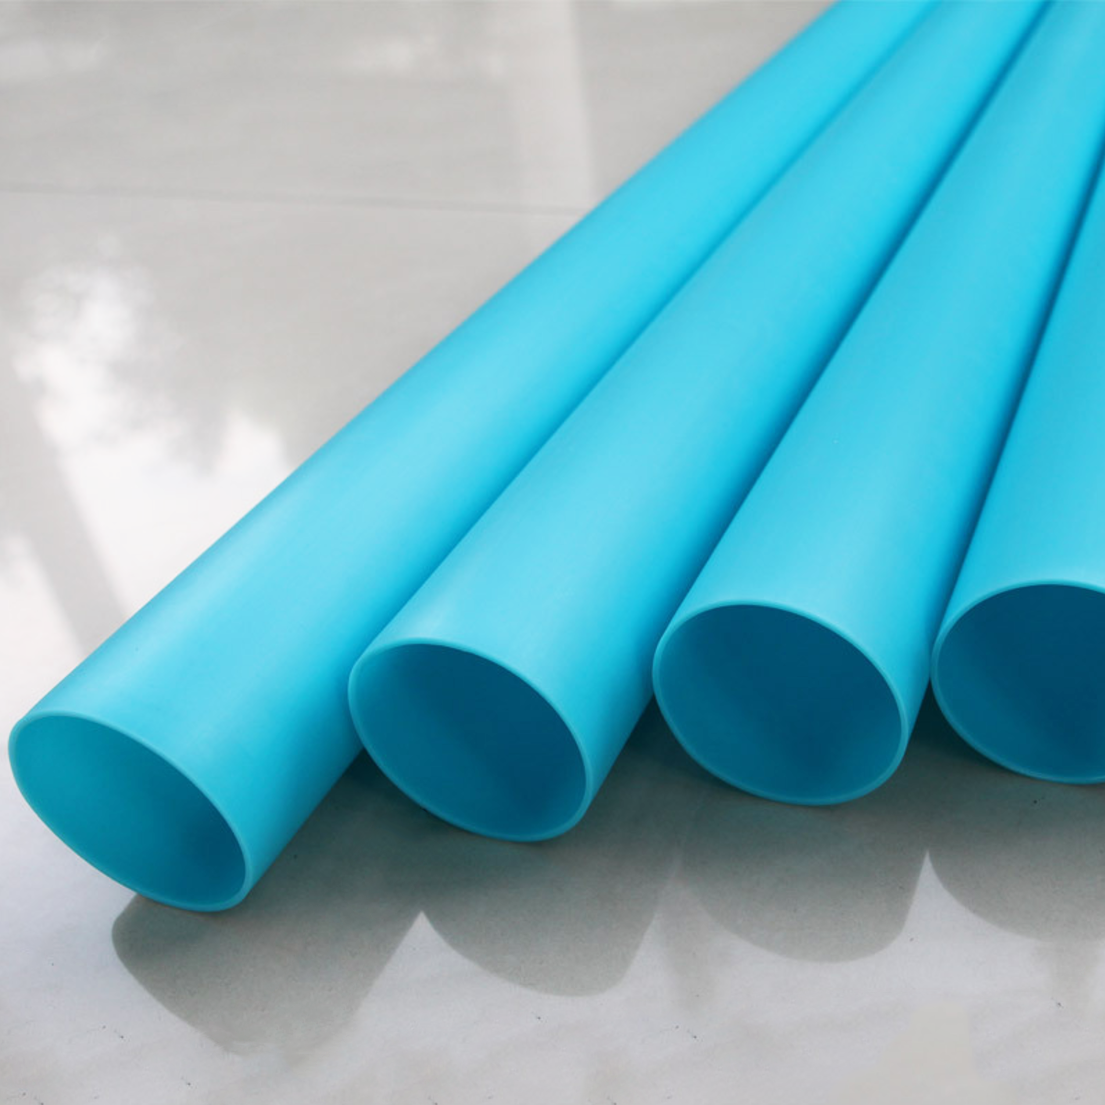
其次,圆度与壁厚均匀性同样关键。圆度不达标意味着管芯截面并非标准圆形,而壁厚不均匀则会导致管芯各部位的刚性存在差异。当分切刀片施加压力时,管芯会发生局部形变,进而影响卷材的张力分布,使膜卷出现锥形或鼓包。这类问题在加工大卷径、大重量材料时尤为突出,因为管芯承受的径向压力更大,对结构稳定性的要求更高。
此外,管芯的表面状态也不容忽视。表面粗糙或有颗粒凸起,会在卷材收卷时形成局部应力集中,导致膜层间产生气泡或褶皱,间接影响分切后的端面平整度。而对于电子模切、光学材料等高洁净度场景,管芯表面的粉尘或油污还会污染材料,造成更严重的质量问题。
因此,选择一款同心度稳定、圆度规整、壁厚均匀且表面光洁的管芯,是规避分切跑偏的第一步。常熟宏瑞通包装材料有限公司生产的PE塑料管芯,采用高纯度原生PE原料,配合精密挤出工艺,严格控制尺寸公差,管壁厚薄均匀,圆度规整,同心度表现平稳,能够有效减少高速分切时的抖动与偏移,从源头降低跑偏风险。
二、分切跑偏的常见原因与管芯选型要点
分切跑偏并非单一因素导致,往往是设备、工艺、材料、管芯等多方面因素叠加的结果。但从管芯角度分析,以下几点是导致跑偏的高频原因:
-
管芯内径与设备轴头配合过松或过紧。如果内径偏大,管芯在轴上会晃动,无法稳定传递扭矩;如果内径偏小,则难以安装到位,甚至可能损伤轴头。理想的配合间隙应控制在0.1-0.3mm之间,既能保证安装顺畅,又能确保同心度。
-
管芯长度与卷材宽度不匹配。管芯长度应略大于卷材宽度,通常建议两端各长出5-10mm,以保证分切刀片在切割时不会直接接触管芯端面,避免因刀片受力不均导致的偏移。同时,管芯两端应保持平整,无毛刺,否则会影响分切定位。
-
管芯材质抗压能力不足。对于大卷径、大重量的收卷,普通PE管芯可能因抗压强度不足而发生形变,导致卷材内层与外层张力不均,进而引发分切跑偏。此时需要选用加厚壁管或高刚性材质,如PP或ABS管芯,以增强承压能力。
-
管芯存放环境不当。PE管芯虽有一定防潮性能,但若长期暴露在高温高湿环境下,仍可能发生轻微软化或形变。建议将管芯存放在干燥、阴凉、通风的仓库中,避免阳光直射和靠近热源,使用前应检查管芯是否变形。
针对上述问题,企业在选型时应重点关注以下几点:
- 明确设备参数:测量分切机轴头的外径、长度,以及卷材的宽度、重量、卷径,据此确定管芯的内径、长度、壁厚。
- 选择可靠供应商:优先选择使用原生原料、有成熟生产工艺和出厂检测流程的厂家。常熟宏瑞通包装材料有限公司的管芯产品出厂前均经过尺寸、外观、同心度等多重检测,批次品质统一,可有效避免因管芯问题导致的跑偏。
- 试机验证:在大批量采购前,可申请免费样品进行上机测试,验证管芯与设备的适配性以及分切效果。常规规格样品可免费寄送,供客户充分核验。
三、从源头规避分切跑偏的系统方案
除了管芯选型,企业还可以从以下环节入手,构建一套完整的防跑案:
-
优化设备维护与校准。定期检查分切机轴头的同心度、轴承磨损情况,以及刀片安装角度。设备运行一段时间后,轴头可能出现微量弯曲或磨损,需及时校准或更换。同时,确保刀片锋利且安装牢固,钝刀片会导致切割阻力增大,容易引发跑偏。
-
规范上料与收卷操作。上料时,确保管芯与轴头对中,锁紧装置牢固;收卷过程中,保持张力恒定,避免突然加速或减速。对于大卷径材料,可采用分段收卷,逐步增加张力,减少管芯的瞬时负荷。
-
建立管芯库存管理制度。根据生产计划,提前备好适配规格的管芯,避免因临时更换管芯导致设备调整时间过长。同时,对管芯进行编号管理,记录使用次数和状态,发现变形或损伤及时淘汰。
-
选择配套配件与服务。管芯堵头、支架等配件同样影响分切稳定性。堵头应选用与管芯内径匹配的规格,安装到位后能有效防止管芯轴向窜动。常熟宏瑞通包装材料有限公司可同步配套堵头、专用支架,实现一体化配齐发货,减少客户多方采购的麻烦。此外,企业还提供售前规格选型匹配服务,免费根据设备与材质测算适配参数,帮助客户规避选型偏差。
-
重视售后支持与品质保障。选择有完善售后服务的供应商,能有效降低使用风险。宏瑞通包装材料有限公司对管芯产品提供质保服务,针对开裂、变形、尺寸偏差等问题执行退换补发,同时提供使用调试指导,协助客户优化收卷分切工艺,减少生产损耗。
四、总结
分切跑偏问题的根源往往隐藏在看似不起眼的管芯之中。从选型开始,把控同心度、圆度、壁厚均匀性等关键指标,结合设备参数与实际工况,选择适配的管芯规格与材质,是规避跑偏、提升成品良率的基础。同时,企业应建立系统化的设备维护、操作规范与库存管理制度,并与具备稳定品质、柔性定制能力和完善售后服务的供应商建立长期合作。
常熟宏瑞通包装材料有限公司作为专注PE、PP、ABS塑料管芯研发与制造的企业,依托原生原料、精密工艺和全流程服务,为胶带、保护膜、离型膜、电子模切等行业提供适配的管芯配套方案。无论是常规规格的现货供应,还是非标尺寸的定制需求,企业均能快速响应,并通过免费试样、出厂检测、售后保障等措施,帮助客户降低生产损耗,实现稳定高效的分切作业。如果您正在为分切跑偏问题困扰,不妨从管芯这一环节入手,进行一次系统性的排查与优化。