
洁净车间用ABS塑料管芯,表面处理工艺到底多重要
在光学膜、电子模切、精密胶粘材料的生产现场,很多企业都遇到过类似的困扰:膜材本身没有任何问题,但在收卷或分切环节,成品表面却出现了划痕、粉尘吸附、局部污染,导致整批材料报废。排查设备、检查工艺之后,问题往往出在一个容易被忽视的耗材上——管芯。对于在洁净环境下生产的企业来说,ABS塑料管芯的表面处理工艺,直接关系到产品的良品率和生产稳定性。这篇文章就围绕这个话题展开,帮助从事精密卷材加工的采购和生产人员理清思路:表面处理到底影响什么,常见的工艺有哪些,选型时应该重点关注哪些细节。
表面洁净度为什么成为精密生产的硬指标
先从基础认知说起。传统观念里,管芯只是一个承载体,只要尺寸合适、够硬就行。但对于光学膜、电子保护膜、锂电隔膜这类轻薄、高附加值材料而言,管芯与膜材是直接接触的。管芯表面如果有微小毛刺、粉尘颗粒或者析出物,在高速收卷的挤压作用下,这些瑕疵会被压入膜面,形成肉眼难以察觉的划伤或污点,等到分切、质检环节才发现,损失已经产生。

这就是为什么越来越多的精密制造企业,在采购管芯时把表面洁净度列为验收条件。管芯表面如果洁净度与平整度不足,不仅会造成膜材报废,还会带来二次清洁的成本——有些企业收到的管芯需要先擦拭、除尘才能上机,无形中增加了工序和人力投入。更实际的问题是,普通工艺生产的管芯内部可能存在气泡、缩孔,管壁不平整,长期高速运转中还可能掉屑,这对万级无尘生产场景来说是不可接受的风险。

因此可以得出一个基本判断:在洁净要求较高的生产环节,管芯的表面处理工艺不是锦上添花,而是决定其能否直接上机的前提条件。
表面处理工艺的几个关键环节
那么,一套合格的表面处理工艺,具体包含哪些环节?从常熟宏瑞通包装材料有限公司多年的生产实践来看,主要可以拆解为以下四个方面。
第一是原料与配方的把控。表面质量的基础在材料本身。宏瑞通的ABS塑料管芯采用工程级ABS原料搭配自研改性配方制作,不掺杂回收料。回收原料杂质多、熔融不均匀,成型后管壁容易出现细微瑕疵,这是很多低价管芯表面问题的根源。原料纯净,是表面洁净的第一道关口。
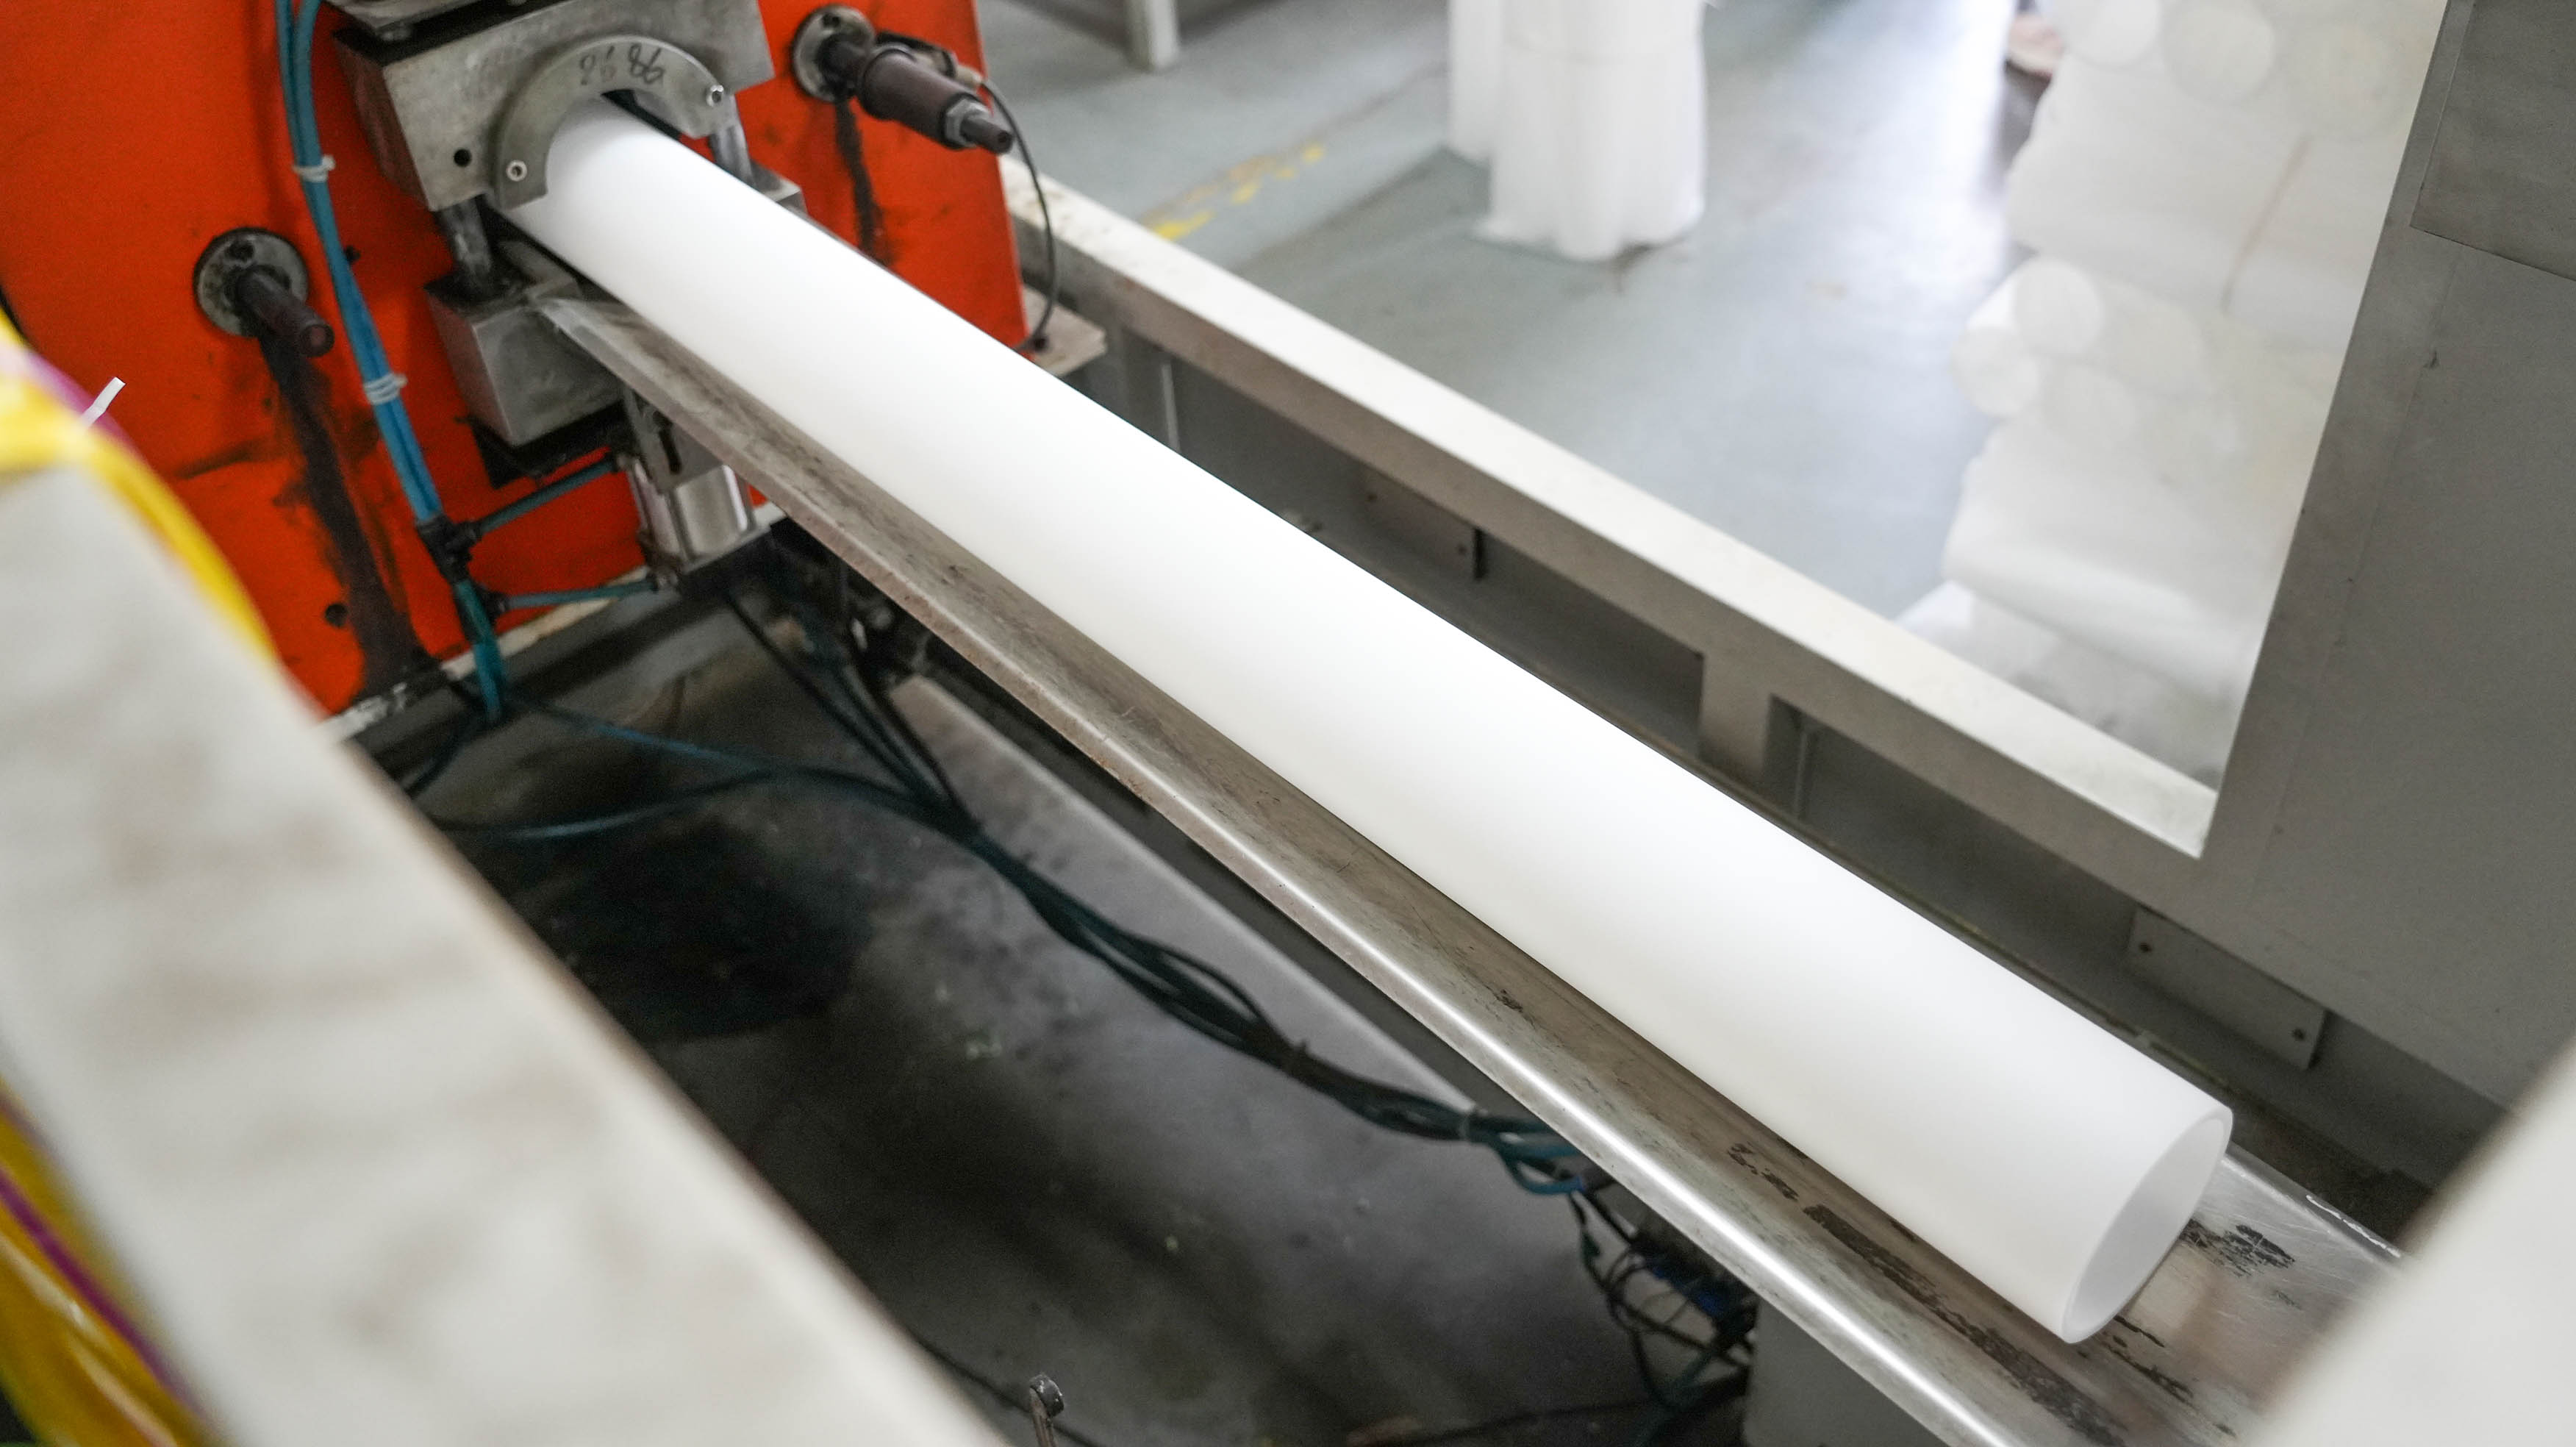
第二是成型工艺的密闭性。宏瑞通采用密闭一体成型工艺,管身内部无气泡、无缩孔,内外壁平整规整。密闭成型的意义在于隔绝外界粉尘进入熔体,同时保证管壁结构均匀,避免因缩孔造成的表面凹陷。管壁平整,膜材收卷时受力才均匀,不容易出现压痕。
第三是表面光洁度处理。管芯表面支持哑光、亮光两种处理工艺,可根据需求定制。对于光学膜行业,宏瑞通还可以提供镜面抛光处理,进一步降低表面粗糙度,减少粉尘附着和划痕产生的概率。曾有苏州一家上市光学膜企业的合作案例:该企业原有管材易产生划痕和粉尘,造成膜材报废,宏瑞通通过镜面抛光工艺优化管材表面质感,并定制加强结构规避大卷径变形问题,合作后膜材划伤问题基本消除。
第四是无尘包装环节。很多企业容易忽略这一点:管芯生产得再干净,如果包装环节暴露在普通环境中,表面依然会沾染粉尘。宏瑞通的管芯出厂前经过除尘处理,并搭配无尘密封包装,拆开后可以直接投入洁净车间使用,省去额外清洁工序。对于按批次生产的精密制造企业来说,这意味着管芯到货即用,生产节拍不被打断。
选型时如何判断表面处理是否到位
了解了工艺环节,实际采购时又该如何辨别?结合行业常见的踩坑经历,可以从以下几个角度入手。
一看表面观感。优质管芯内外壁应平整顺滑,无肉眼可见的颗粒、划痕和色差。可以在自然光下转动管芯观察,同时用手触摸内壁,感受是否有毛刺。
二问成型工艺。直接询问厂家是否采用密闭成型、是否有除尘处理和密封包装流程。如果对方含糊其辞,或者只强调价格便宜,就要提高警惕。行业内不少低价产品采用简易模具生产,壁厚不足、偏心变形的情况并不少见。
三索要样品实测。这是最稳妥的方式。宏瑞通支持常规样品免费寄送测试,售前还可依据设备机型与卷材材质免费匹配规格。拿到样品后,可以直接在洁净环境中拆包检查,观察表面状态,必要时上机试跑一段,看收卷后膜面有无异常。
四确认检测流程。每批管芯出厂前应完成尺寸、圆度、同心度等全项检测,并留存批次记录。宏瑞通坚持成品全检制度,批次间参数保持统一,这对需要长期稳定供货的企业尤为重要。
综合来看,洁净场景下ABS塑料管芯的表面处理,贯穿原料、成型、抛光、包装四个环节,任何一环的疏漏都会反映到最终的使用效果上。对采购方而言,与其纠结单价高低,不如把重点放在厂家的工艺能力和检测体系上——表面工艺到位的管芯,能够减少膜材报废、省去清洁工序、降低停机频次,长期核算下来综合成本反而更低。如果您正在为洁净生产场景选配管芯,欢迎联系常熟宏瑞通包装材料有限公司,电话13732626953,地址位于常熟市沙家浜镇昆承湖村沙蠡路132号,可结合您的设备与材质情况免费寄样测试,帮助您找到适配的配套方案。