
高速分切是膜类加工企业的核心工序,分切速度上去了,膜卷端面却经常出现参差不齐、错层、报废的情况。很多工厂第一反应是调整设备或更换刀具,却往往忽略了问题的关键载体——管芯。作为长期服务胶带、保护膜、离型膜行业的PE塑料管芯厂家,本文从实际生产经验出发,解析管芯偏心与跳动对膜卷端面的具体影响,帮助分切车间快速定位问题、减少报废。
为什么管芯是高速分切的底盘
在高速分切机上,管芯承担着整个膜卷的定位与支撑功能。设备夹持管芯旋转,膜材逐层缠绕其上,管芯的几何精度直接决定了整个膜卷的旋转基准。可以做一个直观的类比:如果底盘不正,上层建筑必然跟着晃动。
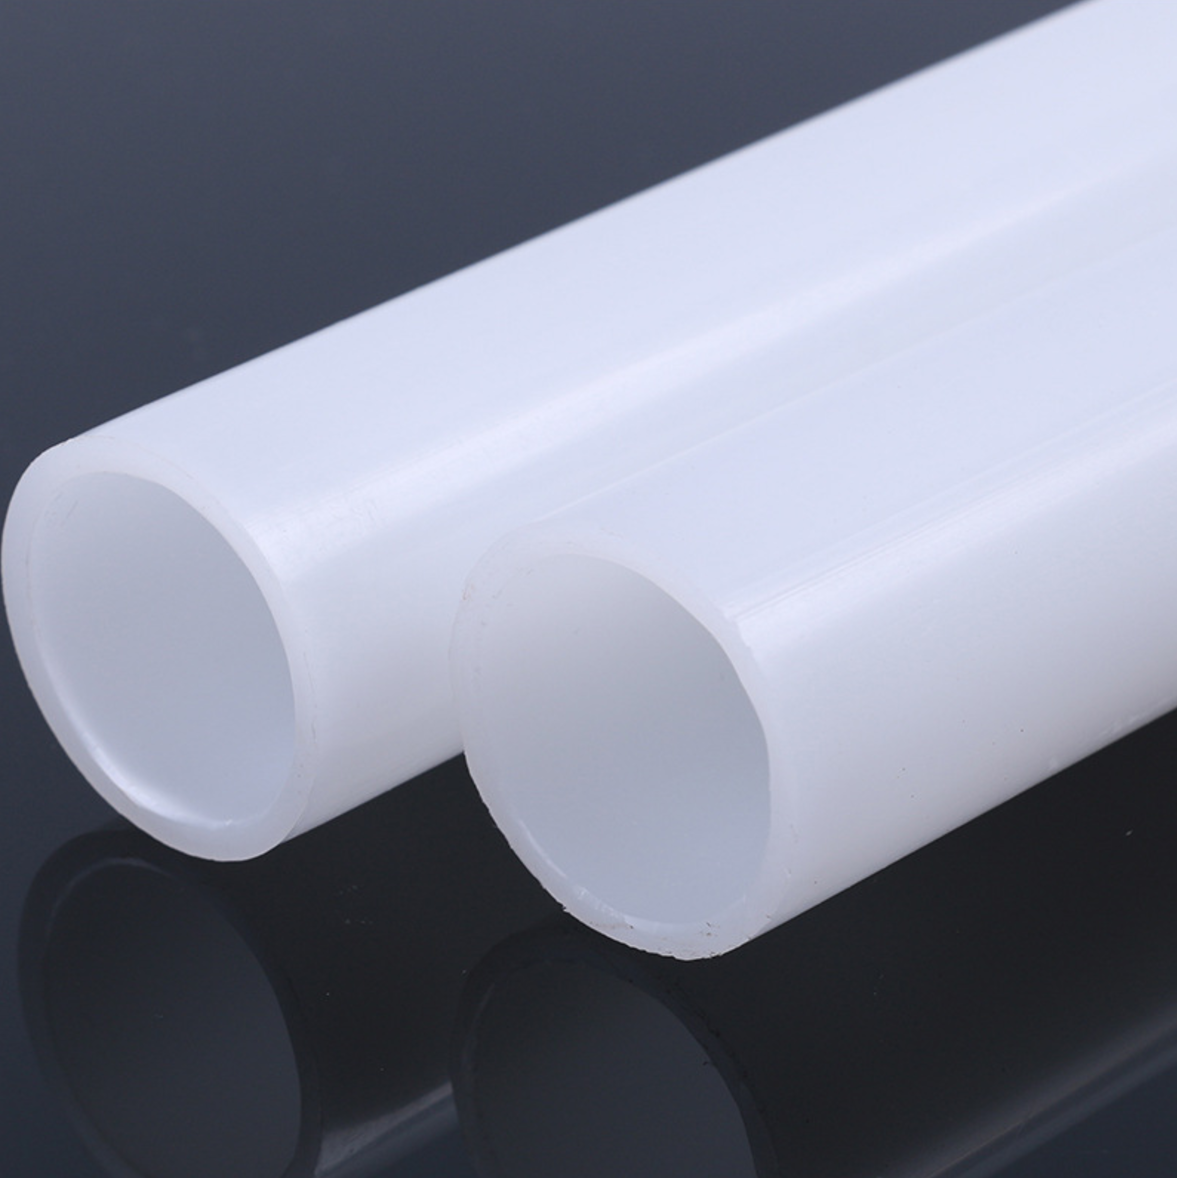
管芯的精度指标主要有三个:同心度、圆度、直线度。同心度指管芯内径与外径的轴线偏差,圆度指管壁横截面的规整程度,直线度指管芯整体的笔直程度。这三项指标中任何一项不达标,在低速分切时问题可能不明显,但转速提升后,误差会被成倍放大。
管芯偏心跳动如何一步步毁掉膜卷端面
偏心引发周期性抖动。 当管芯内外径不同心时,旋转过程中膜卷会呈现周期性的径向跳动。分切速度越快,跳动频率越高,膜卷在收卷过程中反复受到冲击,张力波动加剧。这种波动传导到膜面,表现为收卷松紧不一,端面出现波浪状或竹节状纹路。
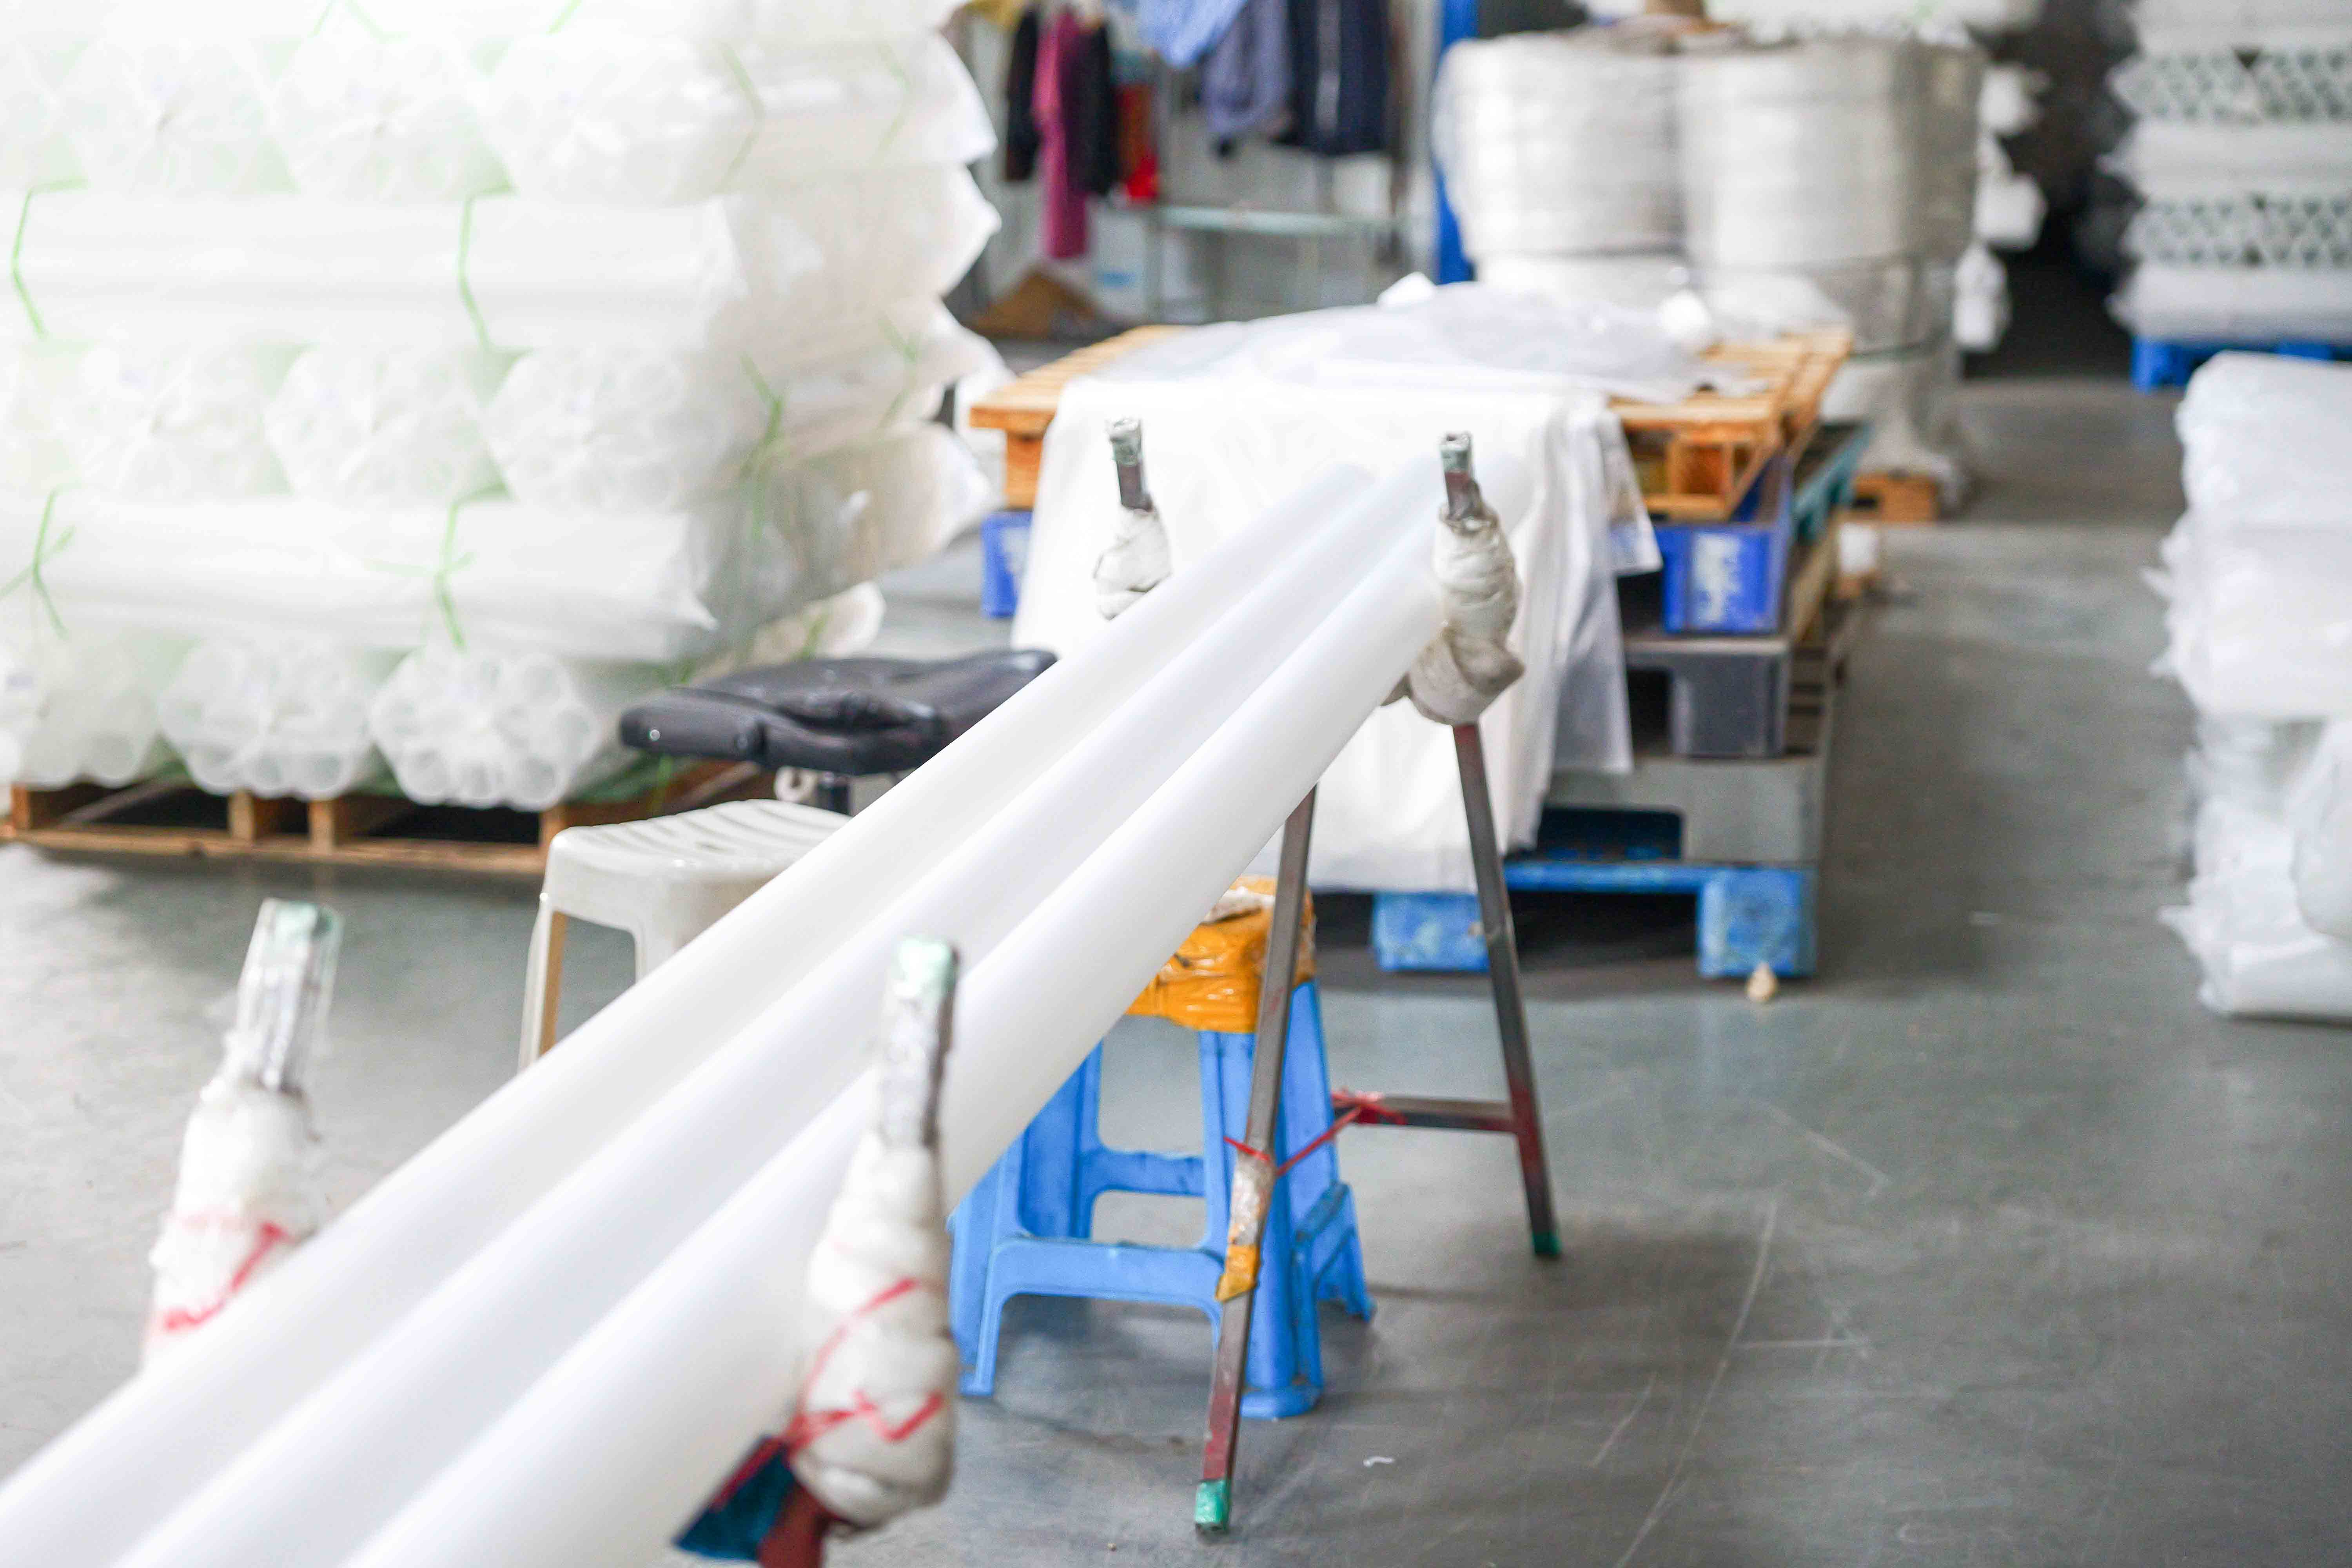
跳动导致端面错层。 膜材本身有一定弹性,轻微跳动时膜层可以通过弹性形变自我补偿,但当跳动幅度超过膜材的补偿能力,每旋转一圈膜层就会产生微小错位。数千层膜累积下来,端面错层从零点几毫米扩大到数毫米,肉眼可见的喇叭口就形成了。这种膜卷轻则需要倒卷返工,重则整卷报废。
偏心加速刀具磨损与。 管芯跳动会带动切割点位置周期性变化,圆刀在分切过程中受到不均匀的侧向力,容易出现现象。不仅造成切边毛刺、端面不齐,还会缩短刀具寿命,增加换刀停机频次,形成连锁性损耗。
问题根源往往在生产端。 造成管芯偏心的常见原因包括:使用回收原料导致材质密度不均、挤出模具磨损老化、管壁厚薄不一致、存放不当受潮变形。尤其回收料管芯,原料流动性不稳定,挤出的管材壁厚公差难以控制,上机后跳动问题高发。这也是很多工厂低价采购管芯后反复出现端面问题的深层原因。
如何选对管芯,从源头控制端面质量
看原料,优先原生料。 原生PE原料密度均匀、韧性稳定,挤出成型的管材壁厚一致性好。宏瑞通包装材料坚持采用高纯度原生PE原料加工,不掺杂回收辅料,从材质源头保障结构韧性平稳,使用中不易脆裂分层。
看工艺,关注公差与同心度。 采购时可以向供应商索要公差参数,重点关注内径公差、壁厚均匀性和同心度数据。精密挤出工艺配合高精度模具,能将尺寸公差控制在较窄区间。以常熟宏瑞通包装材料有限公司为例,工厂执行成品检测制度,管芯出厂前完成尺寸、外观、同心度等多项检测,并留存批次记录,确保上机表现稳定。
看工况,匹配防潮与耐温需求。 纸管和劣质管芯在潮湿环境中容易软化变形,变形后的管芯上机必然跳动。PE管芯材质本身耐湿性能良好,在潮湿车间及常温仓库长期存放不易软化、形变或发霉,耐温区间宽泛,能适配不同地域与生产环境。
看配套,按设备选规格。 管芯内径需与设备涨紧结构匹配,常备的1寸、1.5寸、3寸、6寸等通用规格现货充足,非标尺寸也可定制。大卷径、大克重收卷场景建议选择加强加厚款式,提升抗压能力,避免收卷过程中管芯被压溃变形引发二次跳动。有条件的话,建议先申请样品上机测试,实际验证分切效果后再批量采购。
写在最后
膜卷端面不齐、错层报废,很多时候不是设备或操作的问题,而是那根不起眼的管芯在拖后腿。控制端面质量,核心是抓住三点:选原生料管芯保材质稳定,控公差与同心度保上机平稳,按工况匹配规格与结构保收卷可靠。
宏瑞通包装材料长期专注PE、PP、ABS塑料管芯生产,支持任意尺寸裁切与非标定制,低数量订单亦可承接,售前提供免费规格选型匹配与样品寄送测试。如果您正在被分切报废、端面不齐的问题困扰,欢迎来电交流:13732626956,地址:常熟市沙家浜镇昆承湖村沙蠡路132号,也可到厂实地考察,我们愿意结合您的设备与膜材情况,提供一份切实可用的管芯配套建议。