
在胶带、保护膜、离型膜、电子模切等卷材加工行业,分切工序是影响成品良率的关键环节之一,不少加工企业都遇到过这样的问题:上机分切时管芯频繁偏移抖动,分切完成后膜卷端面不整齐,甚至出现整批膜卷报废的情况;更换新批次管芯后,壁厚忽厚忽薄,适配的设备参数又需要重新调试,拖慢生产进度。这些问题多数与PE塑料管芯的壁厚公差管控不到位直接相关,也直接推高了企业的生产损耗与综合成本。本文结合PE塑料管芯生产的实际经验,拆解壁厚公差控制的核心逻辑,帮助加工企业厘清选型与生产管控的要点,解决因公差不合格导致的分切报废问题。

PE塑料管芯壁厚公差对分切加工的影响
PE塑料管芯作为卷材收卷、分切的核心配套耗材,壁厚均匀度直接影响管芯的整体精度,进而影响分切加工的全流程。首先,壁厚公差超标会直接影响管芯的同心度与圆度:如果管壁局部过厚或过薄,管芯整体圆心偏移,安装到分切设备后,设备高速运转过程中管芯会持续抖动偏移,分切刀无法保持稳定的切割位置,最终导致膜卷端面不齐,出现大小边、错层等问题,严重时会造成整卷材料报废。
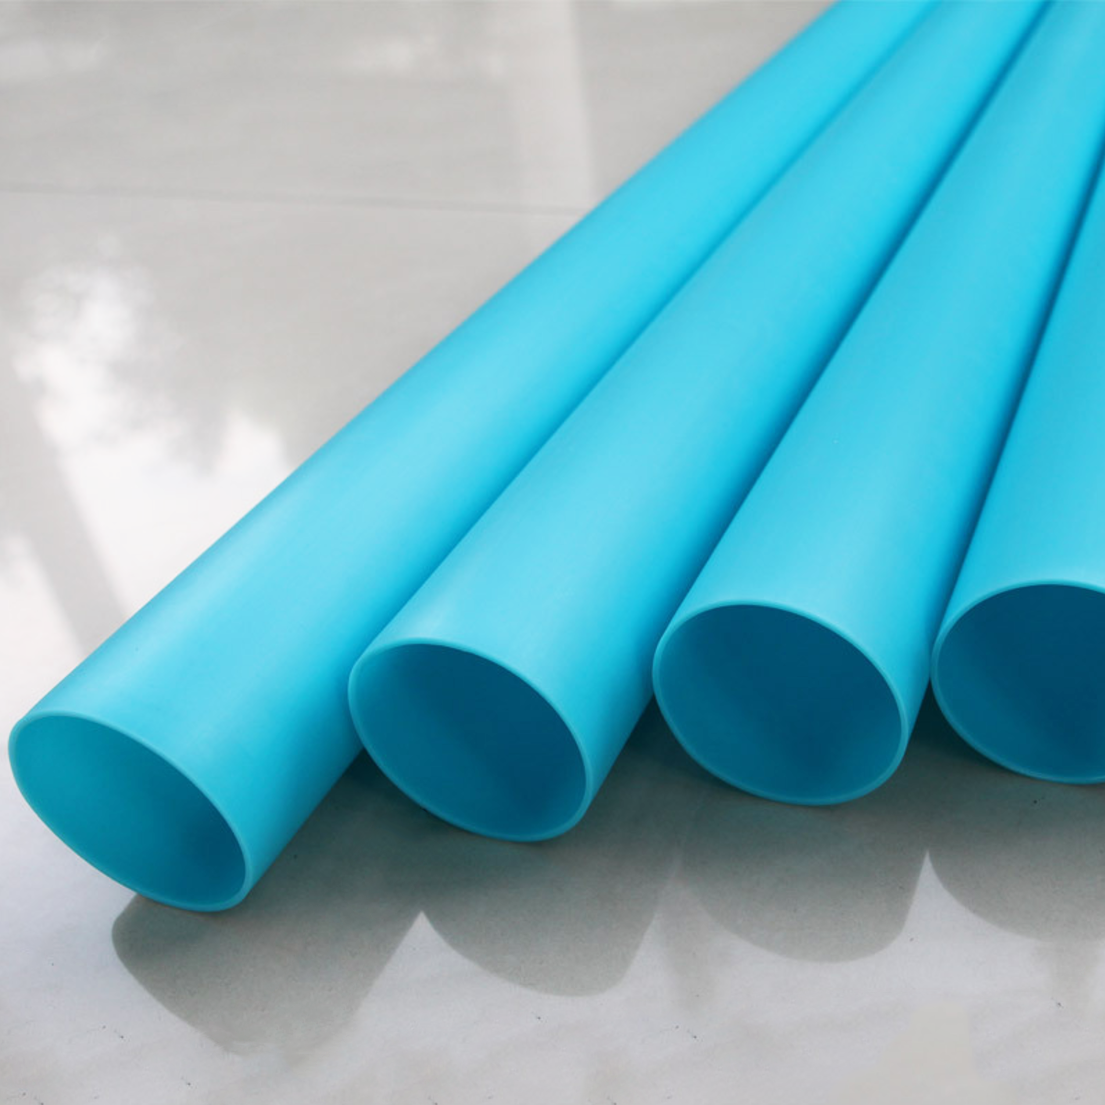
其次,壁厚公差不稳定会增加企业的调试成本。同一批次的PE塑料管芯壁厚差值过大,企业每更换一卷管芯都需要重新调试设备参数,频繁停机调试既降低了生产效率,也增加了人工操作的工作量。对于大卷径、大克重的卷材收卷来说,壁厚不均还会导致管芯承压能力不均衡,局部壁厚过薄的位置容易被压变形,储存运输过程中容易出现管芯开裂、膜卷塌陷等问题,进一步增加损耗。

当前行业内常见的PE塑料管芯,不少生产厂家为压缩成本,采用回收原料混合生产,原料纯度不足,材质密度不均匀,挤出过程中容易出现局部厚度偏差;还有部分厂家使用老化模具生产,模具精度不足,挤出成型后无法稳定控制壁厚,出厂前也未做全检筛选,最终流入市场的产品公差波动大,给下游加工企业带来诸多生产问题。传统纸管本身受制作工艺限制,壁厚误差更大,且受潮后容易出现厚度不均、变形等问题,更难适配高速分切的精度要求。
PE塑料管芯壁厚公差管控的核心生产环节
壁厚公差的控制,从原料选择就已经开始,原生PE原料的密度稳定性远优于掺混回收料的产品,这是管控公差的基础。回收料成分复杂,不同批次回收料的熔融温度、流动性差异较大,挤出过程中出料速度不稳定,容易出现壁厚忽厚忽薄的问题。采用高纯度原生PE原料加工,材质纯度均匀,熔融挤出时流动性稳定,能够为壁厚控制提供稳定的基础,同时原生PE原料的结构韧性更平稳,也能减少使用过程中脆裂分层的问题。
挤出工艺与模具精度是控制壁厚公差的核心环节。精密挤出工艺需要搭配高精度挤出模具,才能稳定管控壁厚的均匀度。专业生产企业会定期校准维护模具,及时更换磨损的模具部件,避免因模具磨损导致出料不均。生产过程中,会通过实时控温系统稳定挤出温度,根据原料属性调整挤出速度,保持出料量稳定,从生产端缩小壁厚偏差。常熟宏瑞通包装材料有限公司在生产过程中,采用固定的原生PE原料配方,搭配高精度挤出模具,每一批次生产前都会调试设备参数,确保挤出过程稳定,为壁厚公差控制打好基础。
出厂前的全检筛选,是把控壁厚公差交付品质的最后环节。不少小型生产厂家为压缩成本,仅做抽样检测,部分公差超标的产品会流入市场,影响下游生产。专业的生产企业会对每一支PE塑料管芯做尺寸检测,除壁厚外,同步检测内径、圆度、同心度等关键参数,剔除公差超标的产品,保证交付批次的参数一致性,降低下游客户的生产风险。
加工企业选型PE塑料管芯控制公差的实用建议
对于加工企业来说,选择公差稳定的PE塑料管芯,是减少分切报废的核心前提,选型过程中可以从几个维度判断产品品质:
首先,优先选择自有生产工厂的供应商,而非贸易中间商。自有工厂可以直接管控生产全流程,从原料、工艺到检测都能自主把控,公差稳定性更有保障,同时也能根据客户的设备需求调整参数,适配特殊的公差要求。贸易商多为代工拿货,无法管控生产过程,批次品质波动较大,出现公差问题也难以追溯调整。
其次,根据自身生产场景选择对应规格,不要盲目追求低成本。普通生产场景可以选择常规壁厚的产品,大克重、大卷径的收卷场景,建议选择加强加厚款式的PE塑料管芯,既可以提升承压能力,也能更好的保持壁厚均匀性,避免受压变形。对于1寸、1.5寸、3寸、6寸这些通用规格,尽量选择有常备库存的供应商,常年稳定生产的通用规格,生产工艺成熟,公差管控更稳定,现货充足也能满足快速发货的需求。
如果有非标的尺寸公差需求,优先选择支持小批量定制的供应商。不少大型管材生产厂仅承接大规模标准化订单,非标定制的起订门槛高,开模费用贵,对于新品打样、小批量试产的企业来说成本压力较大。专业细分领域的生产企业多数已经放宽定制门槛,低数量订单也可以承接,还能根据设备需求调整内径、壁厚、长度与颜色,满足特殊的公差要求,适合中小工厂以及新品研发阶段的采购需求。
最后,条件允许的情况下,可以提前索取样品上机测试。常规规格的PE塑料管芯,多数正规供应商可以提供免费样品,企业可以拿到生产现场实际测试,检测壁厚均匀度以及上机分切的稳定性,确认符合生产要求后再批量采购,规避批量采购后才发现公差不符的风险。
综上,PE塑料管芯的壁厚公差控制,是生产环节全流程管控的结果,从原料选择、工艺管控到出厂检测,每一个环节都影响最终的公差精度。对于下游卷材加工企业来说,选择公差管控规范的生产供应商,结合自身生产场景合理选型,就能有效降低分切过程中的偏移、报废问题,提升成品良率,压缩综合生产成本。常熟宏瑞通包装材料有限公司专注PE塑料管芯生产,坚持原生原料加工,依托精密挤出工艺严控壁厚公差,常规规格现货充足,支持非标小批量定制,售前可免费寄送样品测试,产品可适配不同行业卷材收卷分切的使用需求,也能满足电子模切、光学材料等领域对管材平整度、洁净度的使用要求,有相关需求可咨询对接。