
胶带、保护膜、离型膜加工生产过程中,很多从业者都遇到过这类糟心问题:同一批进的PE塑料管芯,有的上机分切就跑偏,切出来的膜卷端面坑洼不齐,整批原料直接报废;刚进的新管芯放了半个月,还没投入使用就出现软变形,有的还隐隐发霉;明明按设备要求选了尺寸,上机才发现圆度不对、壁厚差大,高速运转时抖动明显,不得不频繁停机调整。

PE塑料管芯作为卷材收卷、分切的核心配套耗材,最终使用体验好不好,从原料投入到成品出厂的每一个检测环节都在影响结果。很多小厂为了压缩成本,简化检测流程,甚至直接跳过全检环节,把不合格产品流入市场,最终给采购企业带来不必要的生产损耗。读完这篇内容,你就能清楚靠谱的PE塑料管芯出厂要经过哪些关键检测,帮你在采购时避开因检测缺失带来的品质坑,选到适配自身生产需求的产品。
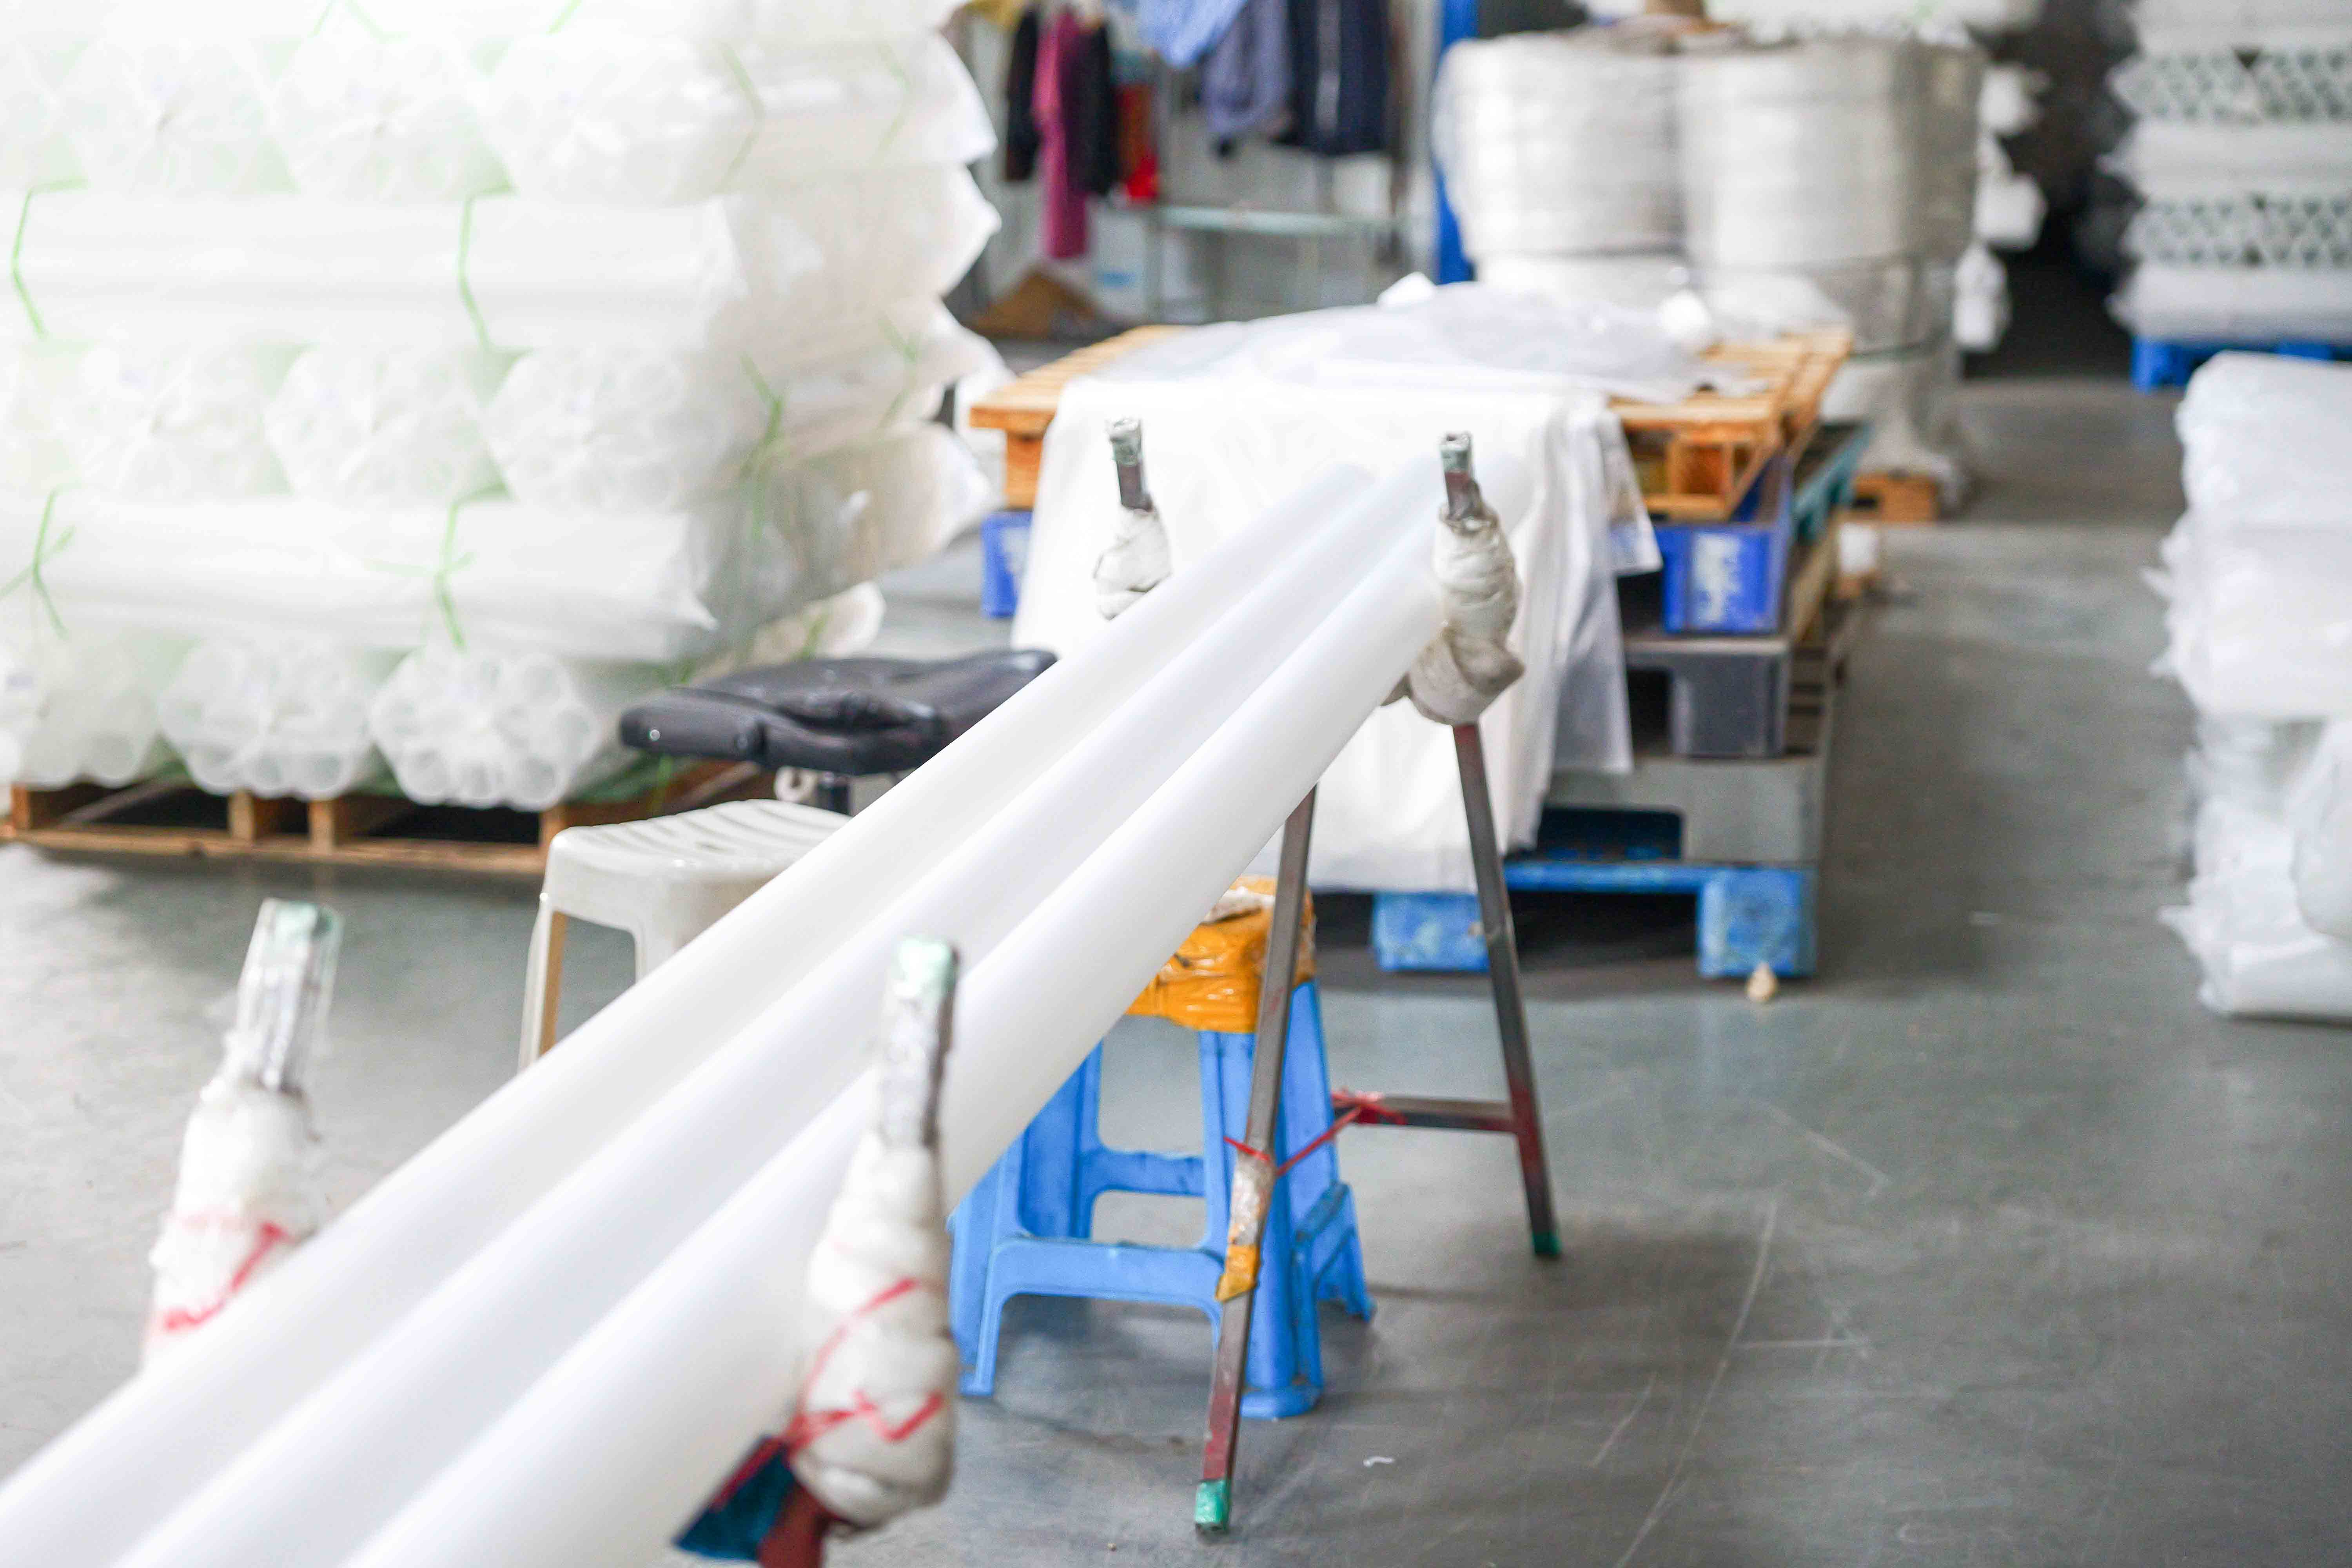
原料入厂检测:从源头避免材质不稳定
很多PE塑料管芯使用中出现脆裂、分层、易变形的问题,追根溯源大多出在原料环节。市面上不少管芯厂家为了降低成本,会在原生料中掺杂回收辅料,甚至直接用回收料生产,回收料本身成分复杂,纯度不均,加工出来的管芯密度不一,韧性自然达不到要求。
靠谱的PE塑料管芯生产,第一步就要把好原料入厂检测关,核心检测两个关键点: 第一是原料纯度检测。正规生产的PE塑料管芯,要求使用高纯度原生PE原料,入厂时需要核验原料批次的纯度报告,同时抽样检测是否掺杂回收辅料,确保原料材质均匀,没有杂质混杂,从源头保证管芯的基础韧性,避免使用过程中出现脆裂分层的问题。 第二是原料熔融指数检测。熔融指数直接影响PE原料的挤出成型效果,指数不稳定会导致挤出后的管壁厚薄不均,圆度偏差大。原料入厂时需要抽样完成熔融指数检测,确保同批次原料的加工性能稳定,为后续挤出成型打好基础。
常熟宏瑞通包装材料有限公司生产PE塑料管芯时,坚持不掺杂回收辅料,每一批原料入厂都要完成纯度核验与性能检测,只有符合生产标准的原料才能进入生产环节,这也是后续管芯稳定性能的基础。
生产过程检测:管控成型精度解决上机偏差
原料挤出成型是PE塑料管芯生产的核心环节,这个阶段的检测直接决定管芯最终的尺寸精度与结构稳定性,很多上机跑偏、抖动的问题,都是生产过程中精度管控不到位导致的。
生产过程中,需要重点管控三个核心检测节点: 第一是挤出过程的壁厚与外径实时抽检。PE原料挤出时,受温度、模具磨损等因素影响,可能出现壁厚偏差问题。生产过程中需要定时抽样检测管壁厚度,确认不同位置的壁厚差控制在允许公差范围内,避免局部壁厚过薄导致承压能力不足,大卷径收卷时出现变形。 第二是定径切割后的尺寸公差检测。切割完成的单根管芯,需要逐一核对内径、长度的实际尺寸,对照客户要求或者通用标准管控公差范围。比如适配高速分切设备的PE塑料管芯,内径公差需要控制在更小范围内,才能保证管芯和设备轴杆贴合紧密,不会出现间隙导致运转偏移。 第三是同心度与圆度初检。同心度是PE塑料管芯非常关键的精度指标,同心度偏差大的管芯,转动时重心偏移,高速分切时必然会出现抖动,导致膜卷端面不齐。挤出切割完成后,需要抽样检测管芯的同心度与圆度,确认圆度规整,同心度符合使用要求,及时剔除不合格的半成品,避免流入下一个环节。
依托精密挤出工艺,常熟宏瑞通包装材料有限公司在生产过程中会定时完成精度抽检,用高精度模具配合过程管控,严格控制尺寸公差,保证批量管芯的精度稳定性。
成品出厂检测:全检排查把问题拦在出厂前
很多厂家在生产完成后,只会做抽样检测,就安排出货,这就导致部分不合格产品流到客户那里,给生产带来麻烦。正规的PE塑料管芯生产,成品下线后还要完成多项目出厂检测,尽可能把问题拦截在工厂内。
成品出厂阶段,核心要完成四项关键检测: 第一是外观与洁净度检测。不同行业对PE塑料管芯的表面要求不同,电子模切、光学材料行业对管芯的洁净度要求较高,管芯表面如果有粉尘、划痕、毛刺,很容易对产品造成污染或者划伤。成品检测第一步会检查管芯表面是否存在凹坑、裂纹、划痕,同时确认表面洁净度和平整度,剔除表面不合格的产品,满足不同生产场景的使用要求。 第二是尺寸精度复检测。成品需要再次核验内径、壁厚、长度的实际尺寸,确认所有尺寸都落在要求公差范围内,避免生产过程中的偶发偏差流入市场。针对定制产品,还要核对定制要求的参数,确保符合客户的设备适配需求。 第三是同心度与跳动复检。成品会逐一放在检测设备上,转动检测整根管芯的跳动量,确认同心度符合标准,上机运转时不会出现偏移抖动,保证分切后膜卷端面平整,降低废品率。 第四是韧性与结构稳定性抽检。每一批成品都会抽样做韧性测试,确认管芯在正常受力情况下不会出现脆裂,同时检查防潮防老化工艺的处理效果,保证管芯在潮湿环境长期存放不会出现软化形变。对于加强加厚款的PE塑料管芯,还要额外做承压测试,确认符合大克重、大卷径的收卷承压要求。
常熟宏瑞通包装材料有限公司坚持成品出厂全检制度,每一根PE塑料管芯都要完成外观、尺寸、同心度等多项目检测,留存批次生产记录,维持每批次产品参数统一,规避行业常见的品质波动问题。常备的1寸、1.5寸、3寸、6寸等通用规格,都会提前完成检测入库,现货出库前还会做二次核验,保证发出的产品符合品质要求;非标定制的产品,也会按照定制要求完成逐项检测,确认符合参数要求再安排发货。
总结
PE塑料管芯作为卷材加工行业的常用配套耗材,从原料入厂到成品出厂的每一个检测环节,都直接影响最终的使用体验。原料入厂把控纯度与性能,生产过程管控成型精度,成品出厂完成全项检测,这套完整的检测流程,是保证PE塑料管芯品质稳定的核心,也能帮采购企业减少后续生产的报废损耗,降低综合成本。
对于有PE塑料管芯采购或者定制需求的企业来说,选择供应商时可以多关注对方的检测流程与品质管控标准,优先选择有完整检测体系的实体生产企业,更能保证产品的稳定性。如果你需要了解PE塑料管芯的规格选型,或者想要免费领取常规规格样品测试,可以联系咨询,我们会根据你的设备与生产需求,提供适配的选型建议。
常熟宏瑞通包装材料有限公司 联系方式:13732626953 地址:常熟市沙家浜镇昆承湖村沙蠡路132号