
在光学膜、电子保护膜、精密胶粘材料的生产车间,卷材良品率出现波动时,操作人员往往先排查膜材批次、设备参数与分切刀具,却容易忽略一个基础部件,管芯。行业内并不缺少这样的场景:一批薄膜收卷后表面出现细小尘点,膜材与设备检查均无异常,层层追溯后才发现,问题源自管芯表面附着的微粒。管芯虽属配套耗材,其生产环境的洁净程度、温湿度条件与工艺管控水平,会沿着管芯—卷材—成品的链条逐级传导,最终体现在良品数据上。本文围绕这一常被忽视的环节,说明生产环境作用于精密卷材良品率的内在逻辑,并整理供应商考察的参考思路,帮助采购人员在选型时少走弯路。

基础认知:管芯环境与卷材品质的传导关系
ABS塑料管芯是光学膜、电子模切、精密胶粘等材料收卷与分切的承载基础,也是整卷材料的核心骨架。精密卷材普遍材质轻薄、表面敏感,收卷张力大、分切转速高,对配套管芯的洁净度、精度与刚性均有较高要求。
管芯从原料到出厂,需经历原料处理、挤出成型、冷却定型、裁切包装等多个环节,每个环节所处的环境条件都会在产品上留下痕迹。传导路径并不复杂:若生产环境中粉尘偏多,微粒可能附着于管身表面,甚至嵌入内外壁;管芯上机高速运转时,微粒脱落并接触膜面,形成划伤或尘点。若管芯同心度、圆度偏差偏大,高速分切时抖动加剧,膜卷端面不齐、跑偏的概率随之上升。可以说,管芯生产环节的每一处环境差异,都会在后续卷材加工中被逐级放大。
原因拆解:生产环节中影响良品的四类隐患
其一,粉尘与微粒。普通生产环境若缺乏除尘管理,空气中的悬浮颗粒、设备磨损碎屑容易附着在管芯表面。对于光学膜、电子模切这类高洁净场景,管芯拆封后若洁净度不足,不仅会污染膜面,还会带入额外的清洁工序,严重时造成整卷报废。

其二,温湿度波动。ABS原料在成型与储存过程中对温湿度存在敏感性。车间温差过大,管材冷却收缩不均,壁厚与圆度容易失控;库房湿度过高,管芯吸湿后尺寸稳定性下降,长期存放后上机,形变概率明显增加。
其三,模具与工艺精度。管芯的同心度、圆度主要取决于模具精度与成型工艺。采用高精度模具与密闭一体成型工艺的管材,管身内部无气泡、无缩孔,结构强度均匀,长期高速运转不易形变,承压能力可适配重型卷材收卷;反之,简易模具生产的管材偏心、壁厚不均,高速分切时抖动明显,膜材损耗随之增加。
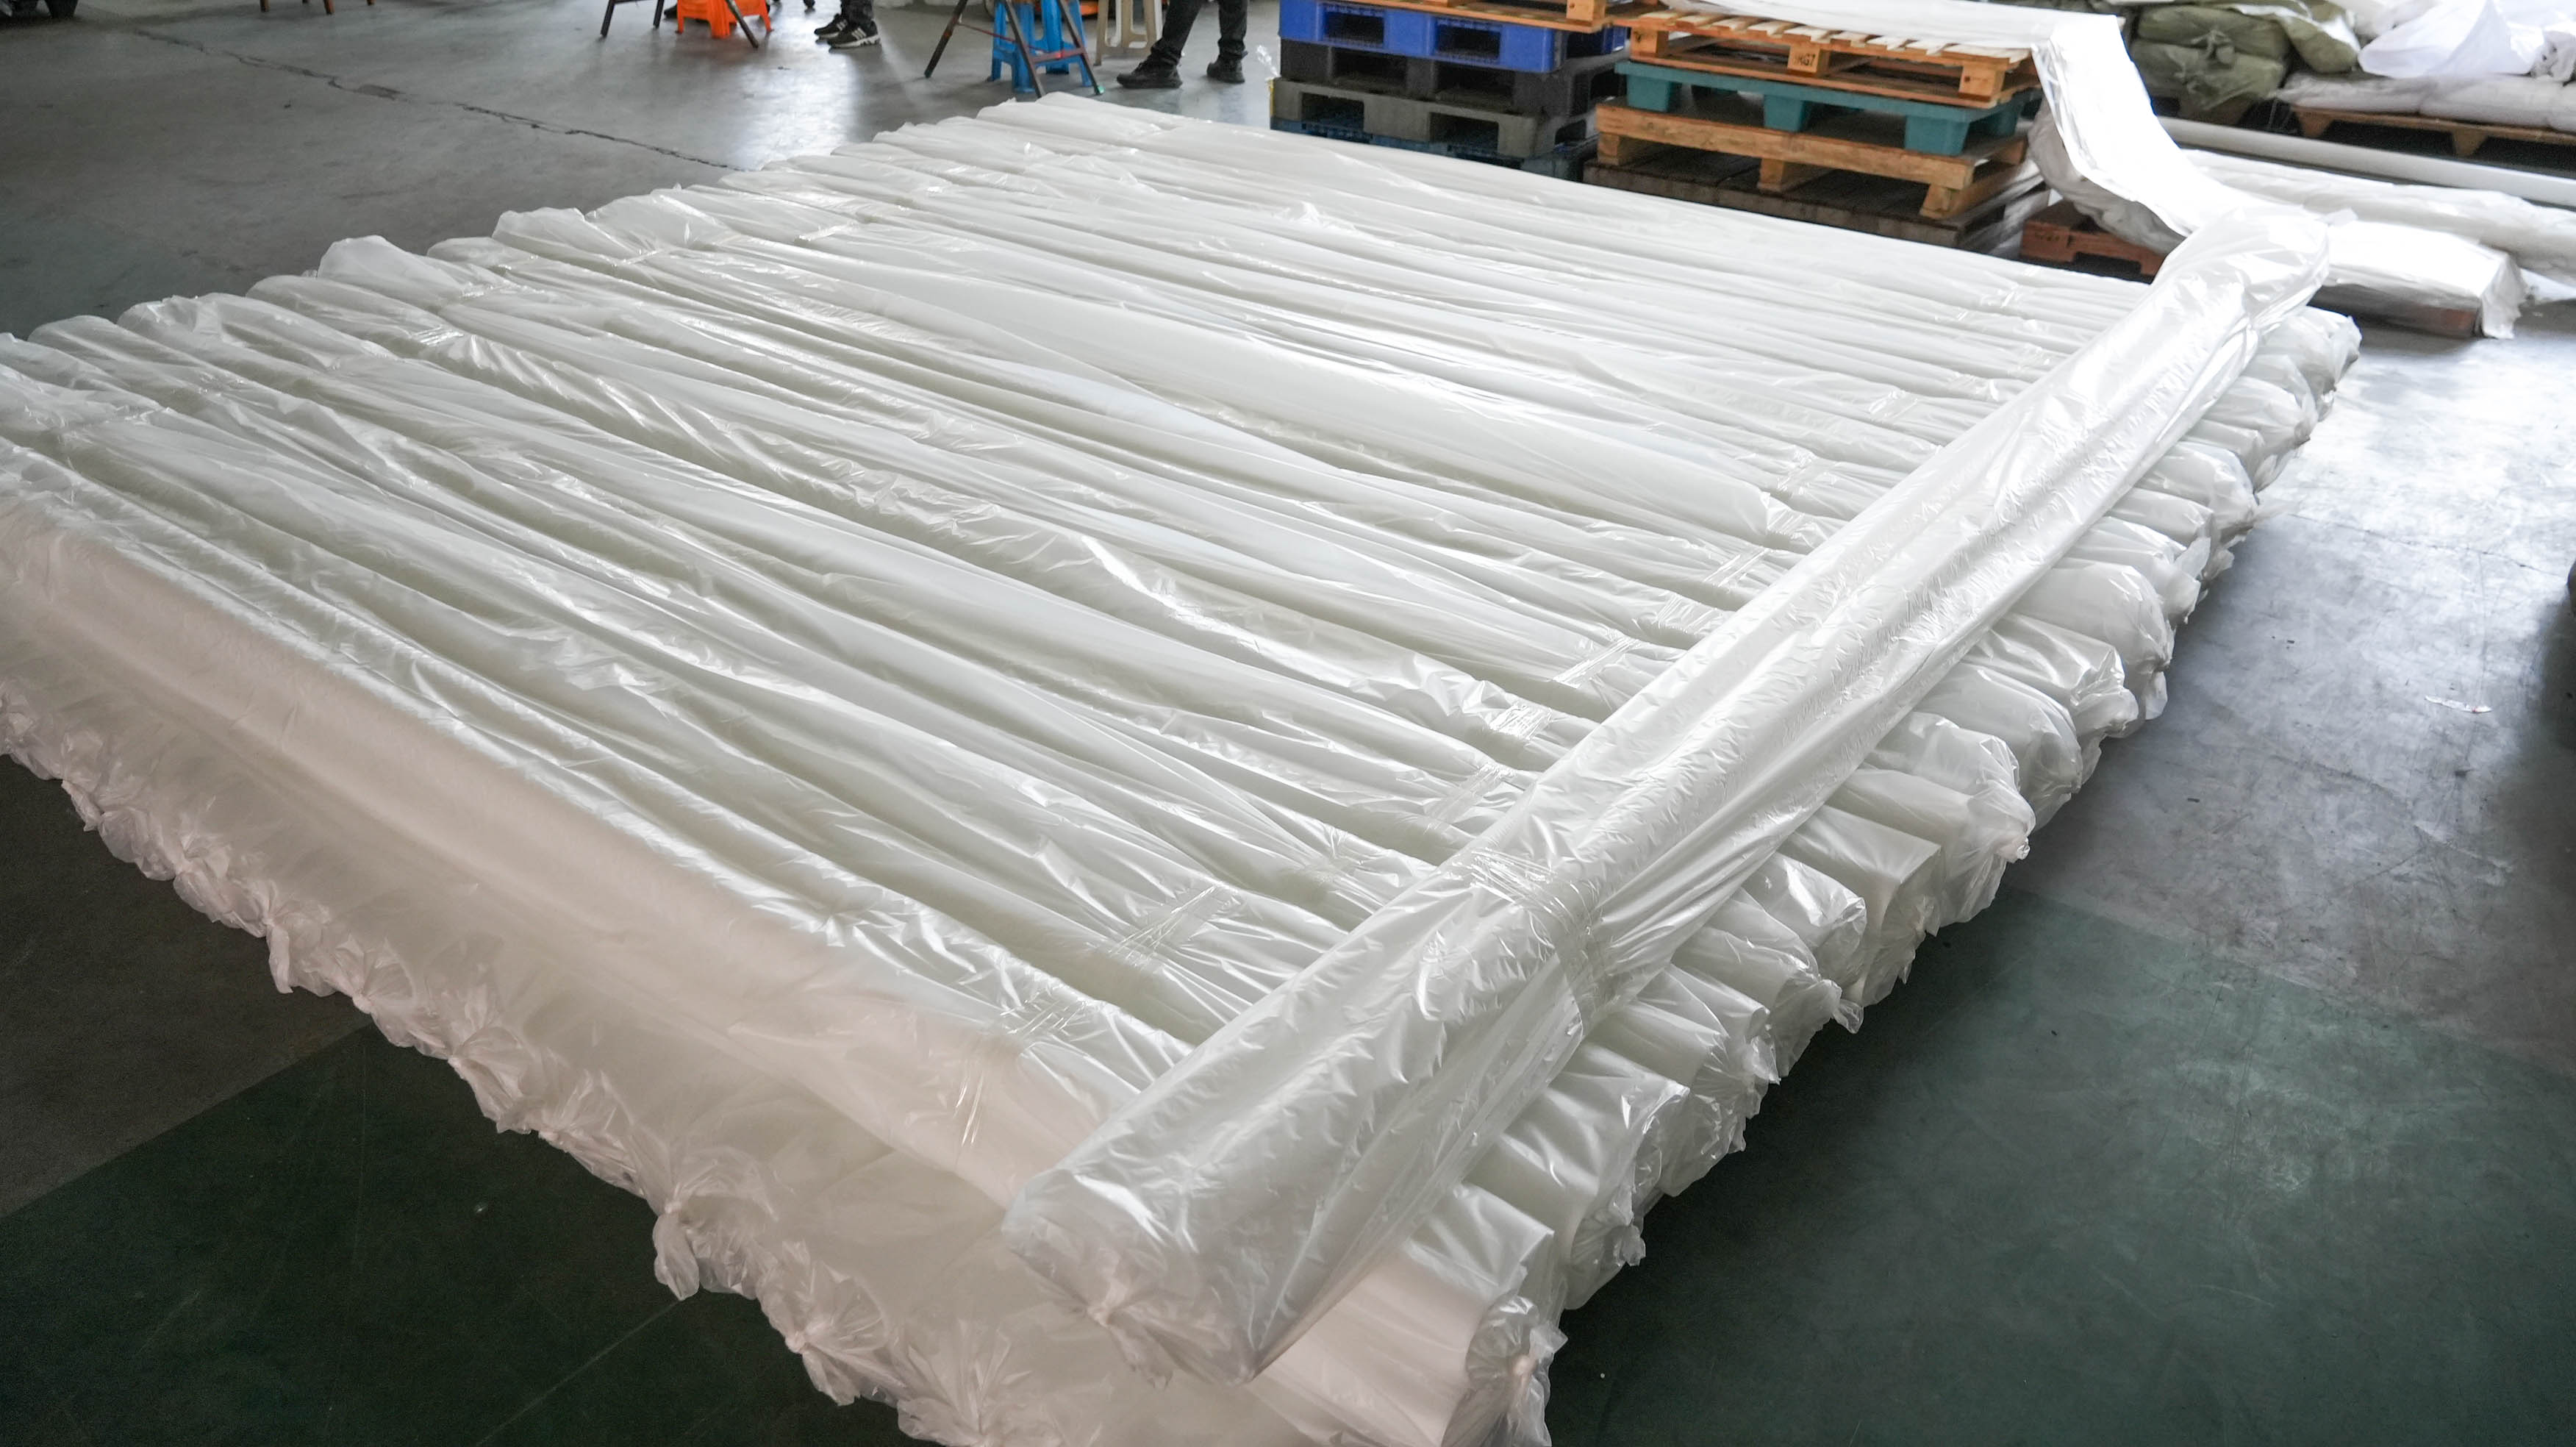
其四,包装与转运环节。管芯成型后若直接裸露堆放,转运过程中的磕碰与落尘会让前期管控成果大扣。经过除尘处理并采用密封包装的管芯,表面洁净度与平整度得以保留,拆开后可直接上机使用,减少二次污染机会。
方案建议:考察管芯供应商的三个维度
维度一:资质与管控记录。采购者在比较ABS塑料管芯厂家的资质哪家齐全时,除了营业执照与常规体系文件,更应关注出厂检测记录、批次生产档案等过程性材料。执行成品全检、留存批次记录的工厂,产品参数可追溯,批次稳定性更有保障。
维度二:设备与工艺专业度。判断ABS塑料管芯加工厂哪家专业,可以实地查看模具精度、成型设备与检测手段。具备高精度模具、密闭成型工艺,出厂前完成尺寸、圆度、同心度全项检测的工厂,公差控制更平稳。同时可要求免费寄样上机测试,用实际分切数据验证适配性,规避选型偏差。
维度三:人员素质与服务响应。ABS塑料管芯加工厂的员工素质哪家高,体现在操作人员对模具调试、参数设定的熟练程度,以及品质人员的把关意识上。人员队伍稳定、定期开展技能培训的工厂,工艺执行更到位,异常处理也更及时。服务层面,售前能否依据设备机型与卷材材质匹配规格,售后能否提供技术指导与质保,同样是衡量专业程度的参考。
综合来看,生产环境对精密卷材良品率的影响,贯穿粉尘控制、温湿度管理、工艺精度与包装转运多个环节。管芯单价在整体耗材成本中占比有限,却直接关系膜卷成品率与停机频次,采购环节多一分考察,生产环节便少一分报废风险。
宏瑞通包装材料深耕塑料管芯制造领域,ABS管芯采用工程级原料与密闭成型工艺生产,出厂前完成尺寸、圆度、同心度全项检测;管材经除尘处理并搭配无尘密封包装,表面洁净度与平整度优良,拆开后可直接投入万级无尘车间使用。工厂支持非标定制与小批量订单,可依据设备与材质免费匹配规格、寄送样品。如有选型疑问,欢迎致电13732626953,或前往常熟市沙家浜镇昆承湖村沙蠡路132号实地考察,结合实际工况获取适配的管芯配套方案。