
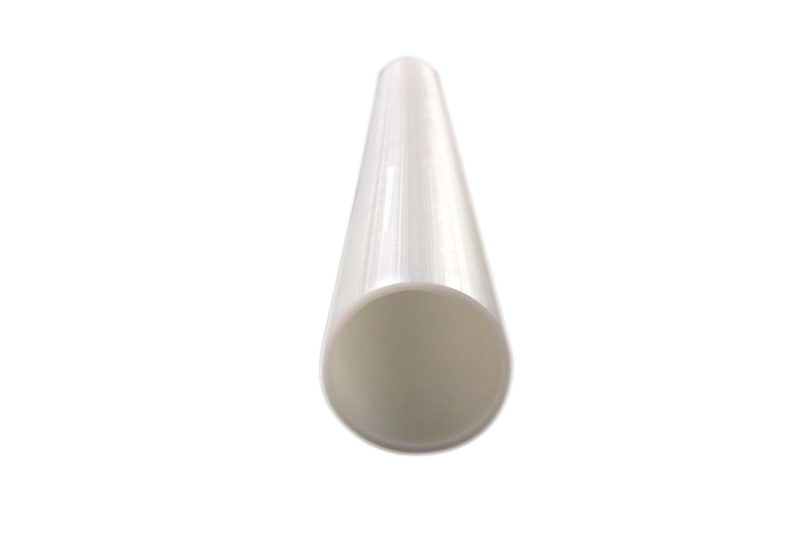
PE塑料管芯的表面看起来简单,一根中空的圆管,似乎只要尺寸够用就能上机。但在胶带、保护膜、离型膜、电子模切等卷材加工行业,管芯的管壁厚薄是否均匀,直接决定了分切收卷环节的稳定性。为什么有的管芯上机后膜卷端面平整、运行顺畅,有的却频繁跑偏抖动?答案往往藏在精密挤出工艺对壁厚均匀度的控制之中。
一、管壁不均,问题出在哪里
管芯的壁厚均匀度,业内常用圆度、同心度、直线度等参数衡量。如果管壁一侧厚、一侧薄,管芯的几何中心就会偏离回转中心,上机高速旋转时产生周期性跳动。这种跳动传递到膜卷上,表现为分切跑偏、、端面不齐,轻则降速生产,重则整卷膜材报废。

造成壁厚不均的原因主要有三类。一是原料问题,掺杂回收料或配比不稳定的原料,熔体流动性波动大,挤出时壁厚难以稳定;二是模具精度不足,口模间隙误差直接复制到管壁上;三是工艺控制粗糙,温度、牵引速度、冷却定型环节缺乏精细管控,壁厚公差随之放大。
二、精密挤出如何锁住壁厚公差
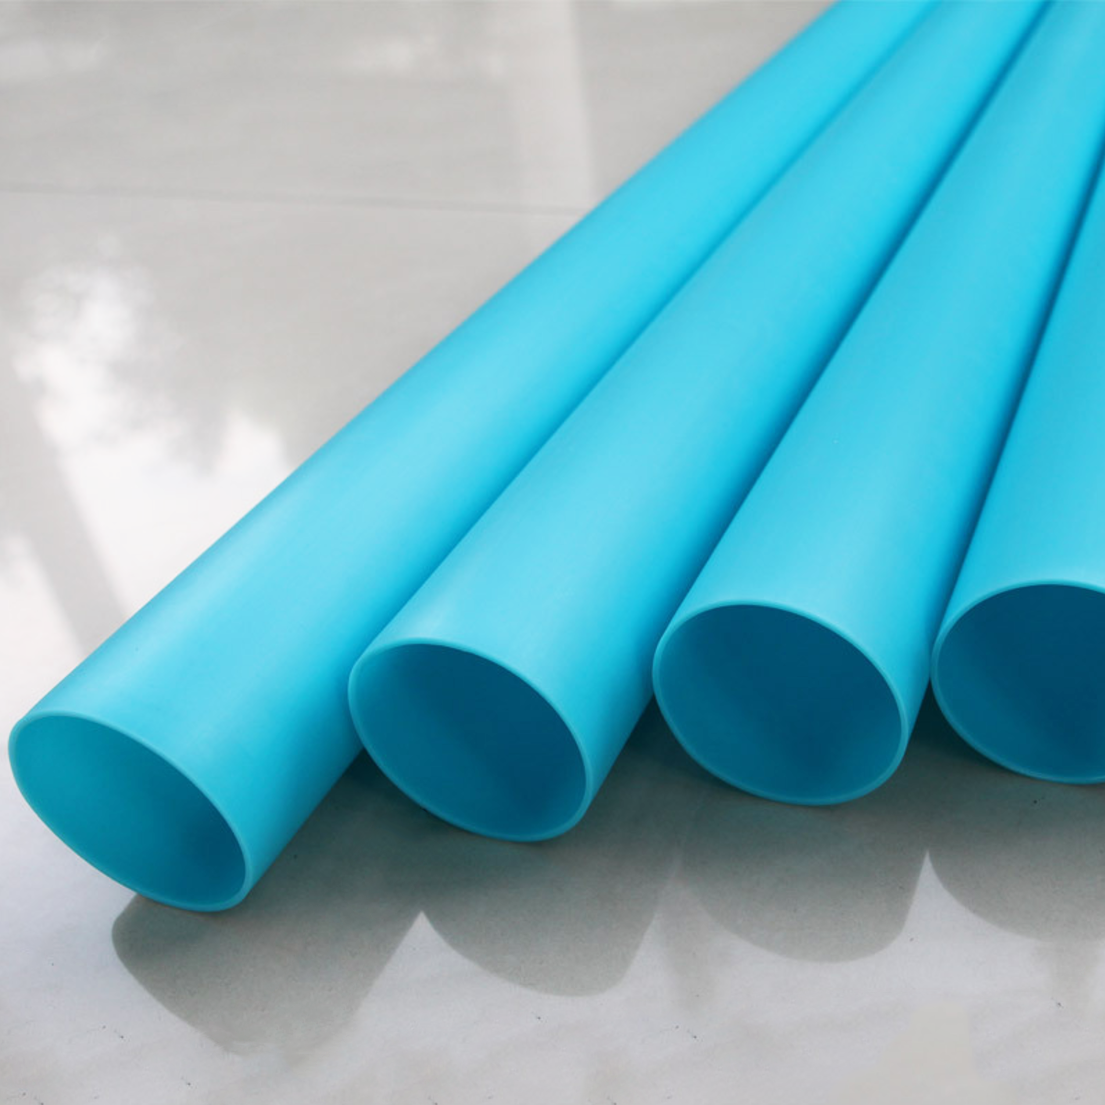
宏瑞通包装材料在生产PE塑料管芯时,从原料端开始控制壁厚均匀度。管材采用高纯度原生PE原料挤出加工,不掺杂回收辅料,材质纯度均匀,熔体流动平稳,为壁厚一致打下基础。
在模具环节,企业配备高精度挤出模具,口模间隙经过精密加工与定期校验,从源头压缩壁厚偏差。挤出过程中,温度分区控制、牵引速度与冷却定型相互匹配,管坯在离开口模后迅速稳定定型,避免因收缩不均导致厚薄失衡。
成品出厂前,管芯需完成尺寸、外观、圆度、同心度等多项检测,执行全数检验制度,并留存批次生产记录,维持每批次参数统一。正是依靠这套工艺与检测体系,宏瑞通的PE管芯做到管壁厚薄均匀、圆度规整、同心度稳定,上机高速分切时不易偏移抖动,膜卷端面平整,减少报废。
三、采购时如何判断壁厚均匀度
对于卷材加工企业,选购管芯时可以从几个方面入手核验。第一,用手感和量具初步检查,沿管身圆周多点测量壁厚,偏差明显的产品要谨慎;第二,观察管芯外观,壁厚不均的产品常伴随椭圆、弯曲等痕迹;第三,索要样品上机试切,观察高速运转时是否抖动、膜卷端面是否整齐,这是最直接的验证方式;第四,了解厂家的原料来源与检测流程,坚持用原生原料、出厂执行全检的厂家,批次稳定性更有保障。
宏瑞通支持常规样品免费寄送,供客户上机测试核验;售前还可依据设备机型与卷材材质免费进行规格选型匹配,测算适配参数,规避选型偏差。这种先试后买的合作方式,让壁厚均匀度这样的关键指标在采购前就能得到验证。
四、均匀壁厚带来的实际价值
壁厚均匀的管芯,价值不止于分切环节。管壁厚薄一致意味着结构韧性平稳,使用中不易脆裂分层;配合防潮防老化工艺,在潮湿车间及常温仓库长期存放不易软化、形变或发霉。对于大克重、大卷径的收卷需求,还可加工加强加厚款式,在保持壁厚均匀的同时提升抗压能力。
在电子模切、光学材料等对配套管材有较高洁净要求的生产场景,宏瑞通的管芯表面洁净度与平整度优良,能够满足无尘车间的使用要求,配合均匀的几何精度,为高价值膜材提供稳定支撑。
规格方面,工厂常备1寸、1.5寸、3寸、6寸等通用规格,现货充足,常规订单可快速发货;同时支持非标定制,内径、壁厚、长度及颜色均可按需调整,并可配套堵头、专用支架,实现一体化配齐。采购门槛方面,几百支的小批量订单同样承接,适合中小工厂及新品打样。
如果您正在为分切跑偏、膜卷报废、管芯频繁更换而困扰,不妨从一根壁厚均匀的PE管芯开始改善。常熟宏瑞通包装材料有限公司提供免费选型匹配与样品寄送服务,欢迎来电咨询:13732626953,地址:常熟市沙家浜镇昆承湖村沙蠡路132号,我们将依据您的设备与材质情况,提供适配的管芯配套方案。